

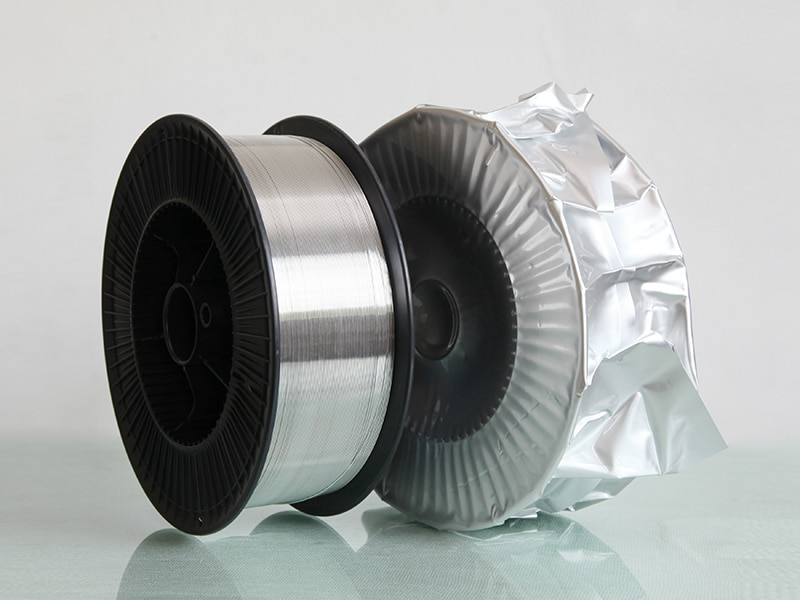
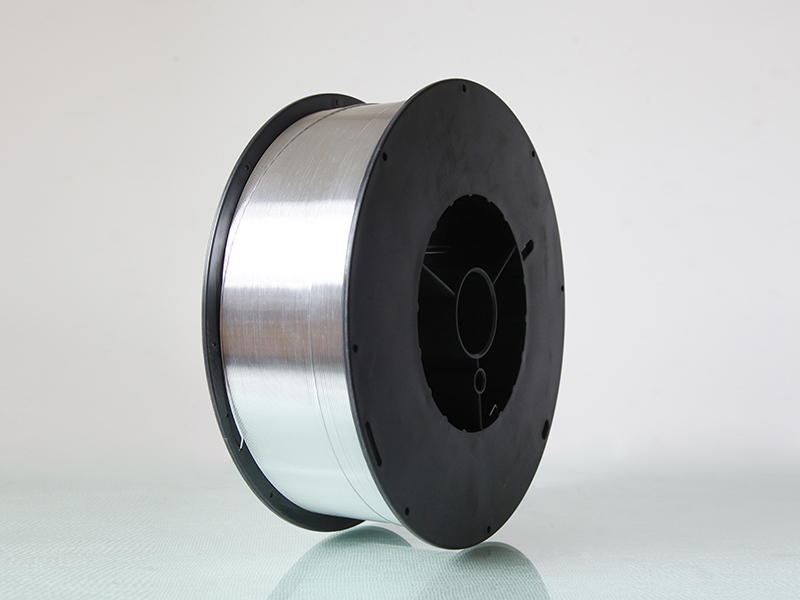
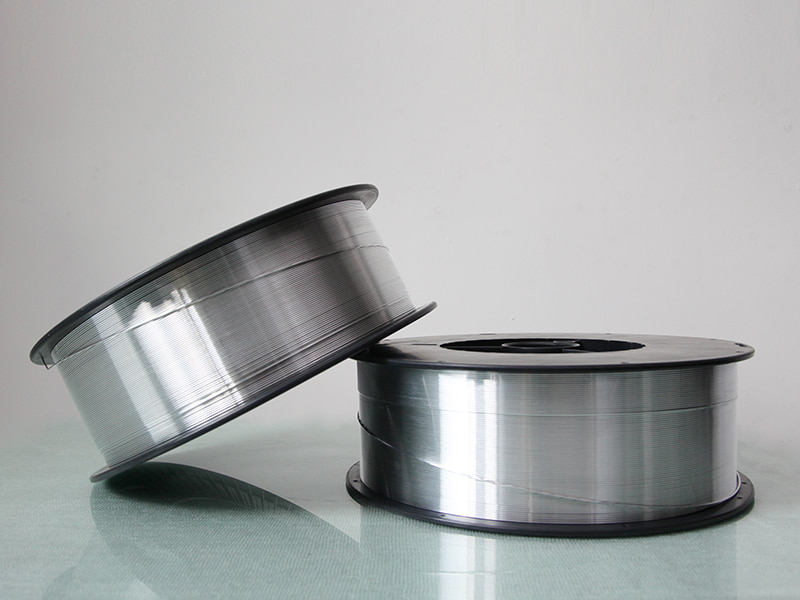

Fil de soudure en aluminium
Fil en alliage Al-Mg ER5154
Le fil en alliage Al-Mg de qualité 5154 est utilisé pour le tressage des câbles coaxiaux à des fins de blindage, avec ses bonnes performances.
Application principale : câble coaxial flexible, une variété de câbles audio et vidéo, câble de signal de véhicule, câble réseau, câble de transmission de données, etc.
E-mail: rich@chinayinyu.com
Contactez-nous
Précédent: Fil de soudure en aluminium magnésium ER5087
Suivant: Fil de soudage Mig en aluminium ER4047
Suivant: Fil de soudage Mig en aluminium ER4047
Description du produit
Al-Mg4,5Mn
Fil de soudure en aluminium ER5154
Système magnésium-manganèse | Qualité marine et structurelle
3,1-3,9%
Magnésium
0,15-0,5%
Manganèse
275-320 MPa
Plage de traction
ER5154 est un métal d'apport allié magnésium-manganèse contenant 3,1 % à 3,9 % de magnésium avec un ajout contrôlé de manganèse de 0,15 % à 0,5 %. Cette composition offre une résistance une fois soudée plus élevée que les alternatives ER4043 ou ER5356 lors de l'assemblage de matériaux de base de la série 5xxx. La teneur en manganèse affine la structure des grains dans le dépôt de soudure, améliorant ainsi la ductilité et la résistance à la fatigue. L'ER5154 conserve ses propriétés mécaniques à des températures de service de -196°C à 65°C, prenant en charge les applications cryogéniques et marines. Le système d'alliage présente une stabilité naturelle au vieillissement sans exigences de traitement thermique.
Solidus : 570°C
Liquidus : 640°C
Allongement : 16-20%
Dureté : 75-85 HB
Cadre de performance technique
M
Rétention de force après soudage
La combinaison magnésium-manganèse maintient 90 à 95 % de la résistance à la traction du métal de base à l'état brut de soudure. Aucun vieillissement artificiel après soudage n’est requis pour les applications structurelles.
C
Profil de résistance à la corrosion
La stabilité passive de la couche d'oxyde lors des tests au brouillard salin dépasse 2 000 heures selon la norme ASTM B117. Résistance aux attaques intergranulaires dans les environnements chlorés comparable à l'alliage de base 5154.
T
Stabilité thermique
La rétention des propriétés mécaniques à des températures élevées (150 °C pendant 1 000 heures) montre une réduction de moins de 8 % de la résistance à la traction ultime.
W
Solidité du métal soudé
La teneur en hydrogène contrôlée inférieure à 0,12 ml pour 100 g d'aluminium produit des soudures radiographiques de qualité classe I sans porosité centrale ni microfissure.
données de spécification
Offre de diamètre
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
Tolérance 0 / -0,008 mm
État des surfaces
Rasé de précision et dégraissé aux ultrasons
Lubrifiant résiduel : inférieur à 0,003 g/kg
Système d'emballage
Bobine plastique D300 (7kg) · Fût K355 (50kg) · Bac de récupération (200kg)
Enroulement en couches avec contrôle du pliage inversé
Attestation
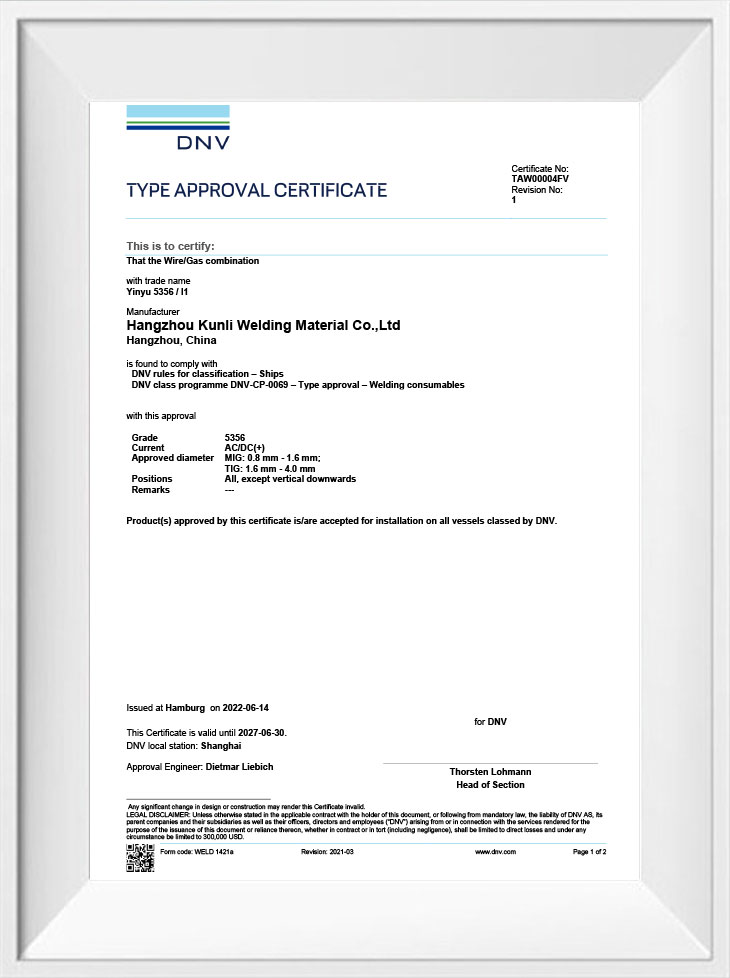
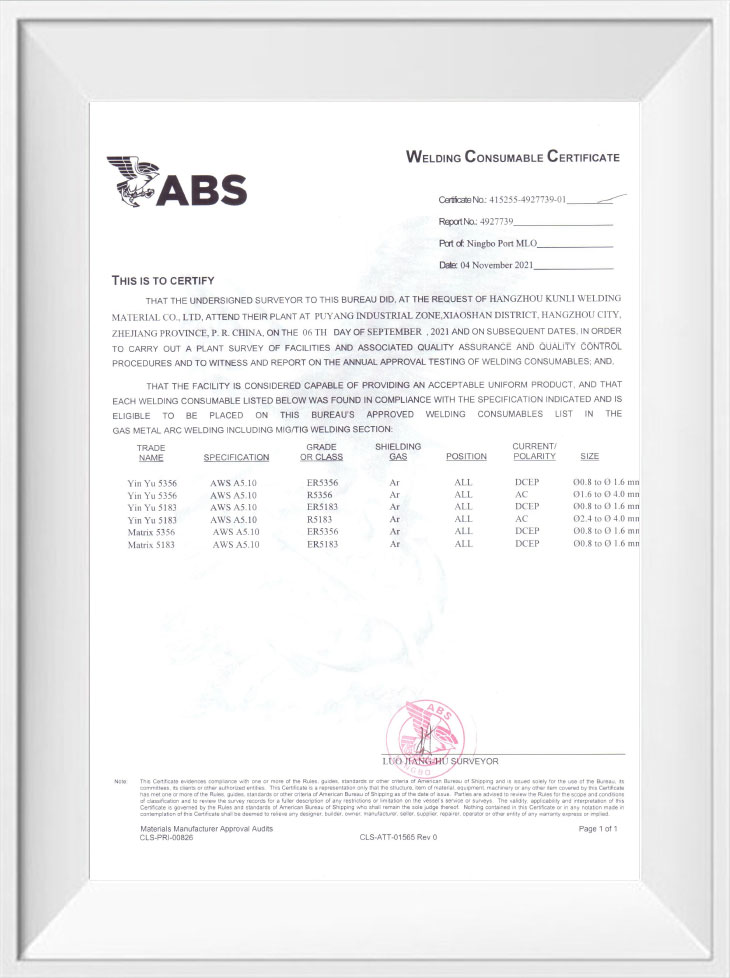
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · Approbation marine ABS
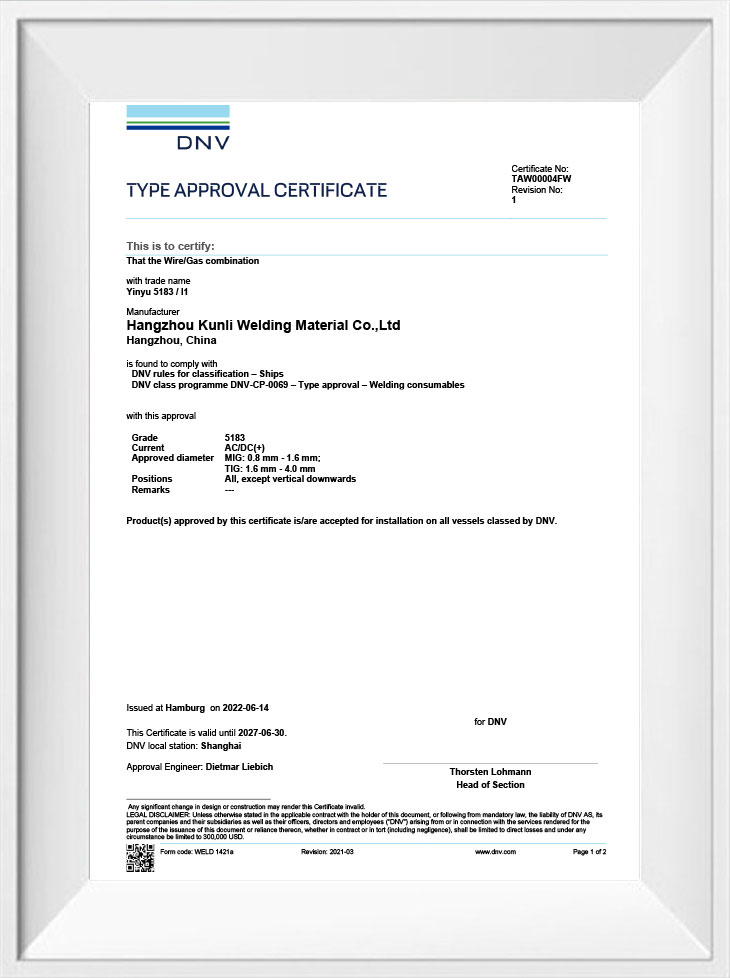
Homologué DNV-GL
Exigences de blindage
100% Argon (10-25 L/min) ou mélange Ar-He (75/25)
Point de rosée inférieur à -40°C
Catalogue d'applications sur le terrain
Construction maritime
Coques de navires en aluminium soudé, panneaux de superstructure, navires de transfert d'équipage offshore, fabrication de réservoirs de GNL
Équipement cryogénique
Réservoirs de stockage de gaz naturel liquéfié, navires de transport d'oxygène/azote, lignes de traitement chimique à basse température
Transports lourds
Remorques-citernes en aluminium, wagons-trémies, carrosseries de camions-bennes, composants de châssis de conteneurs
Soudage structurel
Tabliers de pont, flèches de grue, systèmes de construction modulaires, composants de rénovation sismique
Systèmes de défense
Coques de véhicules blindés, aménagements de navires de guerre, ensembles de cartouches de missiles, modules de pont tactiques
Procédure de soudage et dépannage
Sélection des paramètres
Pour fil de diamètre 1,2 mm : tension 20-24 V, courant 120-180 A, vitesse d'alimentation du fil 4,5-7,5 m/min. Maintenez une distance entre la pointe de contact et le travail de 12 à 18 mm. Utilisez la technique de poussée avec un angle de déplacement de 10 à 15 degrés.
Préparation conjointe
Retirez l'oxyde de surface de la zone de soudure à l'aide d'une brosse en acier inoxydable dédiée à l'aluminium. Nettoyer à l'acétone pour éliminer les résidus d'hydrocarbures. Pour une épaisseur de plaque supérieure à 8 mm, préchauffer à 100-120°C pour réduire la vitesse de refroidissement.
Contrôle de la porosité
Vérifiez l'étanchéité du tuyau de gaz de protection. Vérifiez le débit de gaz avec un rotamètre. Stockez le fil dans un environnement à humidité contrôlée inférieure à 55 % HR. Remplacez le tube contact si l'alésage est usé au-delà de 0,1 mm.
Prévention des fissures
Évitez les profils de cordons concaves en maintenant une alimentation en fil suffisante. Pour les joints retenus, réduire la température entre les passes en dessous de 150°C. Utilisez la séquence de soudage en arrière pour les assemblages à joints longs.
Problèmes de stabilité de l'arc
Inspectez l’état de la rainure du rouleau d’entraînement. Remplacez la doublure en téflon après 150 kg de consommation de fil. Vérifiez les connexions électriques au niveau de la pince de travail et de la torche. Utilisez la forme d'onde d'impulsion pour les positions de soudage verticales vers le haut.
Inspection après soudure
Effectuer un ressuage pour détecter les fissures de surface. Examen par ultrasons pour les défauts internes. Effectuez des tests de pliage conformément aux spécifications AWS B4.0 pour la qualification des procédures.
⛭
Directives sur la chaîne d'approvisionnement et le stockage
Inspection de réception
Vérifiez l’état de la bobine et l’intégrité du joint sous vide. Vérifiez le certificat de lot pour les résultats de l’analyse chimique et des tests mécaniques. Rejetez tout emballage présentant une pénétration d’humidité ou des dommages physiques.
Conditions d'entrepôt
Conserver à 10-30°C avec une plage d'humidité de 30-55%. Maintenir une distance de 1 m avec les murs extérieurs. Évitez les hauteurs d’empilage supérieures à 4 palettes. Utilisez la rotation des stocks selon le principe du premier entré, premier sorti.
Gestion de la durée de conservation
Emballage non ouvert : 36 mois à compter de la date de fabrication. Bobines ouvertes : à utiliser dans les 120 heures en cas de stockage en atelier. Pour les bobines partielles à long terme, utiliser une armoire sèche à 35-45°C.
Protocole de manipulation
Utilisez des gants de coton propres lors du chargement du fil dans le dévidoir. Éviter tout contact avec de l'huile, de la graisse ou du brouillard de liquide de refroidissement. Ne posez pas les bobines sur des sols d'atelier sales. Remettre la housse de protection après chaque quart de travail.
Toutes les données techniques représentent des valeurs typiques obtenues à partir de tests contrôlés en laboratoire. Les performances réelles dépendent des paramètres de soudage spécifiques, de l'état du matériau de base, de la géométrie des joints et du niveau de compétence de l'opérateur. Les propriétés mécaniques doivent être vérifiées par des tests de qualification de procédure.
Fil en alliage Al-Mg ER5154
Venant de Chine,
Marketing au monde.
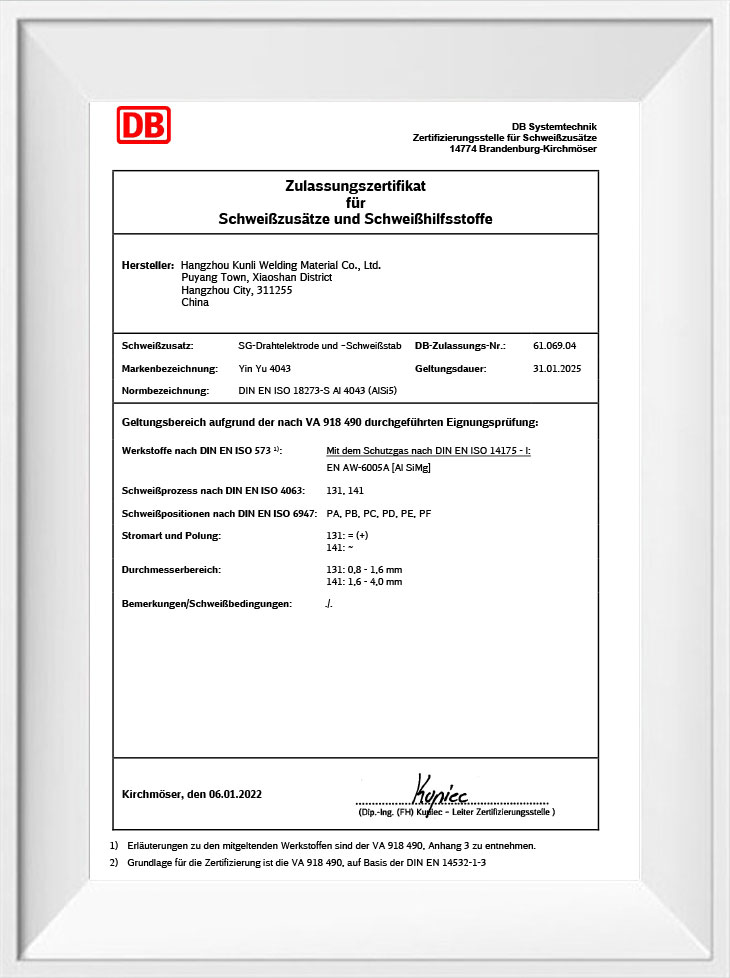
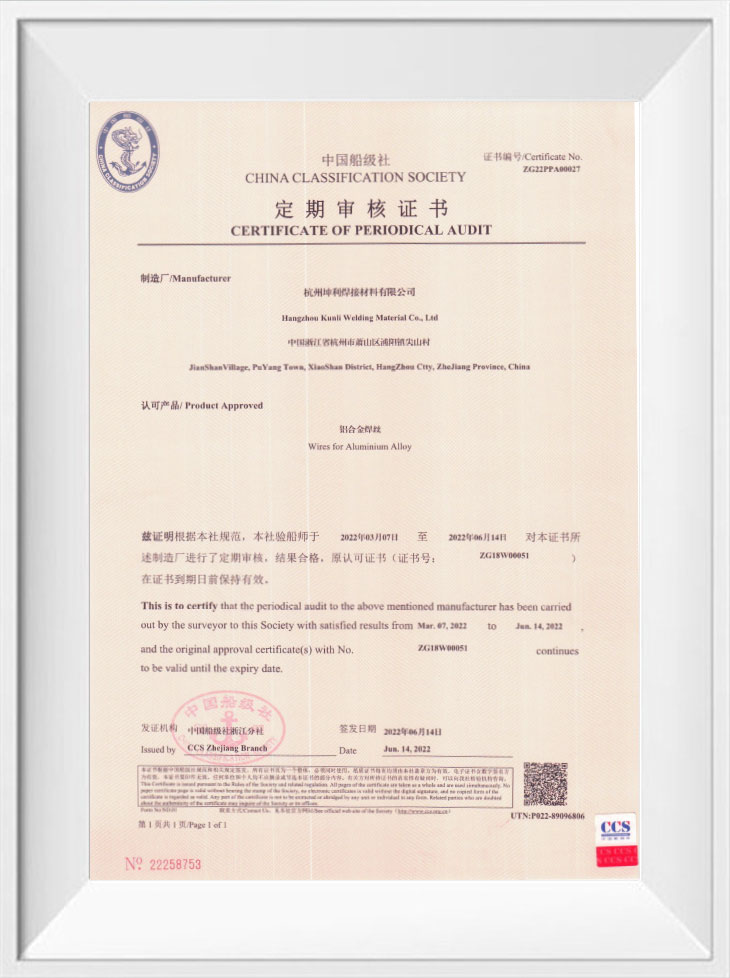
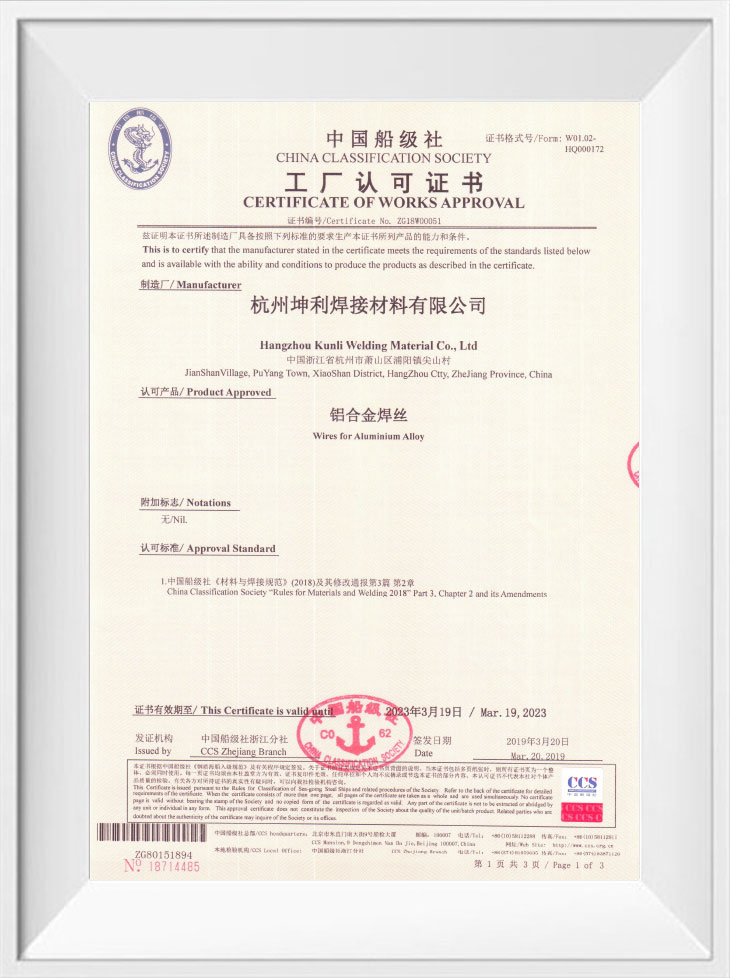
Les matériaux de soudage Hangzhou Kunli Co., Ltd. sont situés dans la zone industrielle de la ville de Puyang, district de Xiaoshan, Hangzhou, province du Zhejiang. C'est une technologie de pointe et de haute performance Chine Fil en alliage Al-Mg ER5154 fabricant et de gros Fil en alliage Al-Mg ER5154 fournisseur. La société a plus de 20 ans d'expérience dans la production de fils en alliage d'aluminium, avec un équipement de fabrication de fil de soudage en alliage d'aluminium avancé international, un équipement de test complet, un processus de production stable et un système de contrôle de qualité strict. La haute performance OEM/ODM Fil en alliage Al-Mg ER5154 produit par la société a passé avec succès un certain nombre de certifications internationales faisant autorité, telles que DB, CE, ABS, DNV, CCS, etc. Nous avons plus de 200 tonnes de capacité de production par mois et 50% ont été exportés vers plus de 30 pays tels que les états-unis, le mexique, l'asie du sud-est, le japon, la corée, l'australie, la nouvelle-zélande, etc.

-

30+
UTILISÉ DANS LE SECTEUR TECHNOLOGIQUE DE L'INDUSTRIE LOURDE
-

35
ANNÉES D'EXPÉRIENCE EN RECHERCHE ET DÉVELOPPEMENT
-

200+
INSTITUTIONS COOPÉRATIVES DE R&D À GRANDE ÉCHELLE
-

20+
PAYS ET RÉGIONS DU COMMERCE MONDIAL
Venant de Chine,
Marketing au monde.
Plus de 90% de nos opérateurs sur le terrain ont une formation professionnelle et technique et ont de nombreuses années d'expérience dans le traitement et l'assemblage d'équipements. C'est précisément grâce à cette équipe unie, dévouée, pionnière, compétente et expérimentée que la technologie et les produits de l'entreprise peuvent être continuellement mis à jour et améliorés.

ENTRER EN CONTACT
Envoyez-nous un message
Produits connexes
-
 Voir plus
Fil de soudure en alliage d'aluminium 5154
-
 Voir plus
Fil de soudure en aluminium et silicium ER4043
-
 Voir plus
Fil de soudage Mig en aluminium ER4047
-
 Voir plus
Fil en alliage Al-Mg ER5154
-
 Voir plus
Fil de soudure en aluminium magnésium ER5087
-
 Voir plus
Fil de soudure en aluminium ER5183
-
 Voir plus
Fil de soudure en aluminium ER5356
-
 Voir plus
Fil de soudure en aluminium ER5554
-
 Voir plus
Fil de soudure en aluminium ER5556
-
 Voir plus
Fil de soudure en aluminium ER1100
-
 Voir plus
Fil de soudure en aluminium ER5754
-
 Voir plus
Fil de soudure en aluminium ER2319
::: Dernières nouvelles :::
-
Why Is ER5554 Welding Wire Used for Certain Alumin...
Aug 26, 2026
Aluminum welding looks pretty straightforward from a distance. The material's light, easy to shape, and shows up everywhere...
-
What Welding Conditions Matter for 5183 Aluminium ...
Aug 24, 2026
De loin, souder l'aluminium semble assez simple : alimenter le fil, amorcer l'arc, se déplacer le long du joint. Cepen...
-
How Do Aluminum Welding Wire Types Differ Across F...
Aug 19, 2026
Un soudeur debout devant un banc, regardant trois bobines de fil d'aluminium qui semblent toutes presque identiques, sait e...
-
What Welding Defects Can 4943 Aluminum Welding Wir...
Aug 17, 2026
A welder stepping back from a finished aluminum joint, only to find pores scattered across the bead or a hairline crack running ...
-
Aluminum Welding Wire Quality Control Process Expl...
Aug 26, 2026
Contrôle qualité du fil de soudage en aluminium : là où commencent réellement la plupart des problèmes de soudage Un fa...
-
How Aluminum Welding Wire Is Made: Full Manufactur...
Aug 18, 2026
Deux bobines de fil de soudage peuvent porter la même désignation d'alliage, le même diamètre sur l'étiquette et la...
Extension d'informations sur l'industrie
Plus d informations sur Fil en alliage Al-Mg ER5154
Fil en alliage Al-Mg ER5154 – Produit d'apport de précision pour le soudage marin, cryogénique et structurel
En tant que Fabricant de fil en alliage Almg Er5154.html , nous adaptons la configuration du produit à l'application, aux limites d'exploitation, aux interfaces et aux critères d'acceptation définis pour chaque projet.
Hangzhou Kunli Welding Materials Co., Ltd. est un fabricant et fournisseur de haute technologie de fil en alliage Al-Mg ER5154, conçu pour les applications exigeantes où la résistance, la résistance à la corrosion et l'intégrité des soudures ne sont pas négociables. Avec plus de 20 ans d'expérience dans la production de fils en alliage d'aluminium, nous fournissons ce métal d'apport magnésium-manganèse aux chantiers navals, aux fabricants d'équipements cryogéniques, aux fabricants de transports lourds et aux entrepreneurs en acier de construction du monde entier.
Notre fil ER5154 est conforme aux normes AWS A5.10 et ISO 18273 S Al 5154, avec des certifications dont DB, CE, ABS, DNV et CCS. Nous produisons plus de 200 tonnes par mois et exportons 50 % vers plus de 30 pays. En tant que Usine de fil en alliage Al-Mg en gros ER5154 , nous combinons une fabrication avancée avec un contrôle de qualité strict pour offrir des performances cohérentes d'un lot à l'autre.
Présentation du produit
ER5154 est un métal d'apport allié magnésium-manganèse contenant 3,1 % à 3,9 % de magnésium avec un ajout contrôlé de manganèse de 0,15 % à 0,5 %. Cette composition offre une résistance une fois soudée supérieure à celle du ER4043 ou du ER5356 lors de l'assemblage de matériaux de base de la série 5xxx. La teneur en manganèse affine la structure des grains dans le dépôt de soudure, améliorant ainsi la ductilité et la résistance à la fatigue. L'ER5154 conserve ses propriétés mécaniques à des températures de service de -196°C à 65°C, prenant en charge les applications cryogéniques et marines. Le système d'alliage présente une stabilité naturelle au vieillissement sans exigences de traitement thermique.
Spécifications clés
| Propriété | Valeur |
|---|---|
| Magnésium (Mg) | 3,1% – 3,9% |
| Manganèse (Mn) | 0,15% – 0,5% |
| Plage de traction | 275 – 320 MPa |
| Allongement | 16 – 20% |
| Dureté | 75 – 85 HB |
| Solidus / Liquidus | 570°C / 640°C |
| Offre de diamètre | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm (0/-0,008 mm) |
| État des surfaces | Dégraissage ultrasonique rasé avec précision ; lubrifiant résiduel inférieur à 0,003 g/kg |
| Emballage | Bobine plastique D300 (7kg), fût K355 (50kg), bac de récupération (200kg) |
| Certifications | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Ajustement de l'application
L'ER5154 est conçu pour le soudage des alliages d'aluminium de la série 5xxx, en particulier dans les environnements où la résistance à la corrosion et la ténacité à basse température sont essentielles. Sa teneur en magnésium est optimisée pour prévenir la sensibilisation et la corrosion intergranulaire, ce qui en fait un choix privilégié pour les structures marines et offshore.
- Construction maritime : Coques de navires en aluminium soudé, panneaux de superstructure, navires de transfert d'équipage offshore, fabrication de réservoirs de fret GNL.
- Équipement cryogénique : Réservoirs de stockage de gaz naturel liquéfié, navires de transport d'oxygène/azote, lignes de traitement chimique à basse température.
- Transports lourds : Remorques-citernes en aluminium, wagons-trémies, carrosseries de camions-bennes, composants de châssis de conteneurs.
- Soudage structurel : Tabliers de pont, flèches de grue, systèmes de construction modulaires, composants de rénovation sismique.
- Systèmes de défense : Coques de véhicules blindés, aménagements de navires de guerre, ensembles de cartouches de missiles, modules de pont tactiques.
Cadre de performance technique
- Rétention de force après soudage : Maintient 90 à 95 % de la résistance à la traction du métal de base à l'état soudé ; aucun vieillissement artificiel après soudage n’est requis.
- Profil de résistance à la corrosion : La stabilité passive de la couche d'oxyde lors des tests au brouillard salin dépasse 2 000 heures selon la norme ASTM B117 ; résistance aux attaques intergranulaires dans les environnements chlorés comparable à l’alliage de base 5154.
- Stabilité thermique : La rétention des propriétés mécaniques à des températures élevées (150 °C pendant 1 000 heures) montre une réduction de moins de 8 % de la résistance à la traction ultime.
- Solidité du métal soudé : La teneur en hydrogène contrôlée inférieure à 0,12 ml pour 100 g d'aluminium produit des soudures radiographiques de qualité classe I sans porosité centrale ni microfissure.
Procédure de soudage et dépannage
Pour un fil de 1,2 mm de diamètre, les paramètres typiques sont la tension 20-24 V, le courant 120-180 A, la vitesse d'alimentation du fil 4,5-7,5 m/min. Maintenez une distance entre la pointe de contact et le travail de 12 à 18 mm. Utilisez la technique de poussée avec un angle de déplacement de 10 à 15 degrés.
Préparation conjointe : Retirez l'oxyde de surface de la zone de soudure à l'aide d'une brosse en acier inoxydable dédiée à l'aluminium. Nettoyer à l'acétone pour éliminer les résidus d'hydrocarbures. Pour une épaisseur de plaque supérieure à 8 mm, préchauffer à 100-120°C pour réduire la vitesse de refroidissement.
Contrôle de la porosité : Vérifiez l'étanchéité du tuyau de gaz de protection. Vérifiez le débit de gaz avec un rotamètre. Stockez le fil dans un environnement à humidité contrôlée inférieure à 55 % HR. Remplacez le tube contact si l'alésage est usé au-delà de 0,1 mm.
Prévention des fissures : Évitez les profils de cordons concaves en maintenant une alimentation en fil suffisante. Pour les joints retenus, réduire la température entre les passes en dessous de 150°C. Utilisez la séquence de soudage en arrière pour les assemblages à joints longs.
Problèmes de stabilité de l'arc : Inspectez l’état de la rainure du rouleau d’entraînement. Remplacez la doublure en téflon après 150 kg de consommation de fil. Vérifiez les connexions électriques au niveau de la pince de travail et de la torche. Utilisez la forme d'onde d'impulsion pour les positions de soudage verticales vers le haut.
Inspection après soudure : Effectuer un test de ressuage pour détecter les fissures de surface. Examen par ultrasons pour les défauts internes. Effectuez des tests de pliage conformément aux spécifications AWS B4.0 pour la qualification des procédures.
Directives sur la chaîne d'approvisionnement et le stockage
Inspection de réception : Vérifiez l’état de la bobine et l’intégrité du joint sous vide. Vérifiez le certificat de lot pour les résultats de l’analyse chimique et des tests mécaniques. Rejetez tout emballage présentant une pénétration d’humidité ou des dommages physiques.
Conditions d'entrepôt : Conserver à 10-30°C avec une plage d'humidité de 30-55%. Maintenir une distance de 1 m avec les murs extérieurs. Évitez les hauteurs d’empilage supérieures à 4 palettes. Utilisez la rotation des stocks selon le principe du premier entré, premier sorti.
Gestion de la durée de conservation : Emballage non ouvert : 36 mois à compter de la date de fabrication. Bobines ouvertes : à utiliser dans les 120 heures lorsqu'elles sont stockées en atelier. Pour les bobines partielles à long terme, utiliser une armoire sèche à 35-45°C.
Protocole de manipulation : Utilisez des gants de coton propres lors du chargement du fil dans le dévidoir. Éviter tout contact avec de l'huile, de la graisse ou du brouillard de liquide de refroidissement. Ne posez pas les bobines sur des sols d'atelier sales. Remettre la housse de protection après chaque quart de travail.
Assurance qualité et conformité
Notre usine de fabrication est équipée de lignes de production de pointe au niveau international et d'un laboratoire de test complet, comprenant un spectrographe d'émission optique SHIMADZU PDA 5500, un microscope métallographique LEICA DM2550 et un système robot de soudage OTC A-V6. Chaque lot est soumis à une analyse de la composition chimique, des tests mécaniques et une vérification des performances de soudage pour garantir la conformité aux normes AWS A5.10 et ISO 18273.
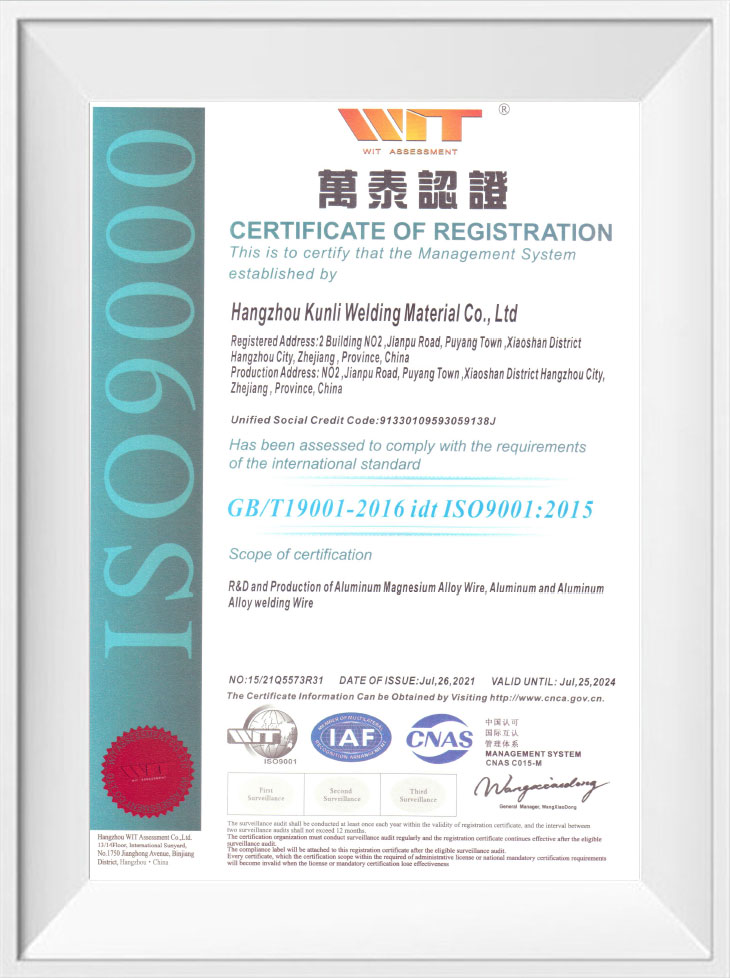
Nous détenons des certifications telles que DB, CE, ABS, DNV et CCS, et notre système de gestion de la qualité est certifié ISO9001, ISO14000 et ISO18001. Notre étroite coopération avec l'Institut de recherche sur les métaux non ferreux de Pékin et l'Université Central South soutient le développement continu des alliages et l'optimisation des processus.
Informations que nous utilisons pour configurer votre solution
Pour préparer un devis précis et une configuration de produit, nous avons besoin des détails de projet suivants :
- Qualité et épaisseur du matériau de base
- Procédé de soudage (MIG, TIG ou automatisé)
- Diamètre requis et préférence d'emballage
- Environnement d'application (marin, cryogénique, structurel, etc.)
- Volume de production et calendrier de livraison
- Toute exigence spécifique en matière de certification ou de documentation
Notre équipe d'ingénieurs vous recommandera la qualité de fil et l'emballage optimaux pour correspondre à vos paramètres de soudage et à vos normes de qualité.
Produits connexes
Explorez notre gamme complète de fils de soudage pour aluminium pour trouver celui qui convient à votre application :
- Fil de soudure en aluminium ER5356 – Plus de magnésium pour une résistance accrue
- Fil de soudure en aluminium ER5183 – Pour série 5xxx avec ténacité améliorée
- Fil de soudure en aluminium ER5087 – Mastic haute résistance pour structures marines
- Fil de soudage en silicone et aluminium ER4043 – Pour la série 6xxx et la réparation de pièces moulées
FAQ
Quelle est la différence entre ER5154 et ER5356 ?
L'ER5154 contient moins de magnésium (3,1 à 3,9 %) que l'ER5356 (4,5 à 5,5 %), offrant une résistance supérieure à la corrosion intergranulaire et une meilleure stabilité à des températures supérieures à 65 °C. ER5356 offre une résistance à la traction plus élevée mais est plus sensible à la sensibilisation dans les environnements marins.
L'ER5154 peut-il être utilisé pour des applications cryogéniques ?
Oui, l'ER5154 conserve ses propriétés mécaniques jusqu'à -196°C, ce qui le rend adapté aux réservoirs de GNL et autres équipements cryogéniques. Sa ténacité à basse température et sa résistance à la corrosion sont des avantages clés.
Quelles options d'emballage sont disponibles ?
Nous proposons des bobines en plastique D300 (7 kg), des fûts K355 (50 kg) et des bacs de récupération (200 kg). Un emballage personnalisé peut être organisé en fonction de vos besoins de production.
Comment garantir une qualité constante ?
Chaque lot est testé dans notre laboratoire interne pour vérifier sa composition chimique, ses propriétés mécaniques et ses performances de soudage. Nous maintenons également un contrôle strict des processus et une traçabilité depuis la matière première jusqu'au produit fini.
Quel est le délai de livraison typique ?
Le délai de livraison dépend de la quantité commandée et des spécifications. Pour les tailles et emballages standard, nous expédions généralement dans les 2 à 3 semaines après la confirmation de la commande. Veuillez nous contacter pour des délais de livraison spécifiques.

LIENS RAPIDES
PRODUIT
CONTACTEZ-NOUS
-
Jianpu Road no.2 Ville de Puyang District de Xiaoshan Hangzhou Zhejiang Chine 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
