


Fil de soudure en aluminium
Fil de soudage Mig en aluminium ER4047
Le 4047 est un métal d'apport à 12 % de silicium et d'aluminium qui présente une excellente résistance à la corrosion et un faible point de fusion assurant un très faible nombre de déformations dans le métal-mère, recommandé pour le soudage des alliages tels que 1060, 1350, 3003, 3004, 5052, 6060,6061,6063, etc. et alliages d'aluminium coulés, tels que 710,0,711,0.
E-mail: rich@chinayinyu.com
Contactez-nous
Description du produit
Al-Si12 Alliage eutectique
Fil de soudure en aluminium ER4047
Teneur élevée en silicium | Applications de brasage et de fusion
11-13%
Gamme Silicium
577-582°C
Fusion eutectique
0,35-0,45 S/cm
Conductivité
ER4047 est un métal d'apport aluminium-silicium quasi eutectique contenant 11,0 % à 13,0 % de silicium. Cette composition offre le point de fusion le plus bas parmi les fils de soudage en alliage d'aluminium, ce qui la rend adaptée aux applications de brasage et au soudage de matériaux de faible épaisseur. La concentration élevée en silicium produit un bain de soudure fluide avec un retrait de solidification réduit. Le silicium minimise également la formation de composés intermétalliques cassants lors de l'assemblage de l'aluminium avec des aciers revêtus ou des métaux différents.
Densité (solide) 2,65 g/cm³
Résistivité électrique 46 nΩ·m
Conductivité thermique 155 W/m·K
Coefficient de dilatation 21,5 µm/m·K
Attributs de performance de base
Fluidité eutectique
La composition de 11 à 13 % de silicium produit une plage de congélation étroite de seulement 5 °C, permettant au bain de fusion de s'écouler facilement dans les espaces restreints et les géométries de joints complexes. Cette caractéristique permet le brasage des joints rodés et la réparation des composants en fonte d'aluminium.
Atténuation des fissures à chaud
Une teneur élevée en silicium augmente la fraction volumique de la phase eutectique aux joints de grains, s'adaptant ainsi aux contraintes de contraction thermique pendant la solidification. Cela réduit la susceptibilité aux fissures lors du soudage d’alliages 5xxx à haute teneur en magnésium ou lorsque les niveaux de dilution varient.
Compatibilité de brasage
La basse température du liquidus (582°C) permet le brasage par immersion et au chalumeau des assemblages en aluminium sans faire fondre le matériau de base. La résistance des joints atteint 120-150 MPa dans les joints à recouvrement correctement configurés.
Contrôle de la porosité
Le silicium agit comme un désoxydant, réduisant la solubilité de l'hydrogène dans le bain de fusion fondu. Cela se traduit par des niveaux de porosité inférieurs à ceux des charges d'aluminium pur, en particulier lors du soudage de surfaces anodisées ou oxydées.
FICHE TECHNIQUE
Diamètres de fil
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm · 2,4 mm
Meulé avec précision, tolérance de ±0,007 mm
Traitement de surface
Rasé Dégraissé Contrôlé à l'Oxyde
Teneur en oxygène de surface inférieure à 80 ppm
Configuration de la mise en file d'attente
D200 / D300 / K300 / Fûts de débit
Enroulement en couches avec pas transversal de 0,85 à 1,1 mm
Normes de conformité
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
Certifié CE pour les équipements sous pression
⸬
Matrice d'application industrielle
CVC et réfrigération
Échangeurs de chaleur en aluminium brasé, serpentins de condenseur, noyaux d'évaporateur, assemblages de conduites de liquide
Transfert de chaleur automobile
Réservoirs de radiateur, radiateurs de chauffage, refroidisseurs d'air de suralimentation, refroidisseurs d'huile, plaques de refroidissement de batterie
Génie électrique
Joints de barres omnibus, enroulements de transformateur, boîtiers de condensateurs, transitions aluminium-cuivre
Réparation additive
Restauration de pièces moulées sous pression en aluminium, réparation de la porosité des composants moulés, reconstitution de surfaces usées
Structures légères
Assemblages de tubes à paroi mince, collage de panneaux en nid d'abeille, supports non structurels pour l'aérospatiale
Production d'énergie
Réparations de boîtiers de générateurs, composants de systèmes de refroidissement pour transformateurs, fabrication de conduits de bus
Fusion incomplète dans les joints brasés
Augmentez la température de préchauffage du métal de base à 250-300°C. Vérifiez que le métal d’apport est appliqué sur toute la longueur du joint. Maintenir un jeu de joint entre 0,05 mm et 0,15 mm pour une action de flux capillaire.
Érosion ou fusion des métaux communs
Réduisez le temps de séjour de la torche et contrôlez l’apport de chaleur. Pour les matériaux fins (inférieurs à 1,5 mm), utilisez une vitesse de dévidage du fil inférieure et une vitesse de déplacement supérieure à 40 cm/min. Considérez les paramètres GTAW pulsés avec un courant de crête inférieur à 140 A.
Résidu gris ou noir sur la soudure
Ségrégation ou oxydation excessive du silicium. Vérifier la pureté du gaz de protection (argon 99,996 % minimum). Augmentez le débit de gaz à 18-22 L/min et vérifiez l'absence de courants d'air à proximité de la zone de soudage.
Flambage du fil au niveau des rouleaux d'entraînement
Passez aux rouleaux à rainure en U avec une pression de contact réglée au réglage efficace le plus bas. Utilisez une doublure en Téflon étendue avec un diamètre interne de 0,1 mm plus grand que le fil. Réduisez la tension sur le moyeu de la bobine de fil.
Protocole de réception et de stockage
- Inspectez l’intégrité de l’emballage à la réception. Tout dommage au joint sous vide nécessite une inspection immédiate du fil ou son rejet.
- Conservez les bobines dans leur emballage d'origine dans des zones exemptes de poussière en suspension, de brouillard d'huile ou de vapeurs chimiques.
- Maintenir la température de stockage entre 10°C et 35°C. L'humidité relative ne doit pas dépasser 55 %.
- Effectuer une rotation des stocks en utilisant la méthode FIFO. La durée de conservation maximale dans un emballage non ouvert est de 36 mois.
Conditionnement avant utilisation
- Laisser le fil s'acclimater à la température ambiante de soudage pendant 12 heures avant d'ouvrir l'emballage scellé.
- Pour les bobines conservées à une température inférieure à 10°C, conditionner à 20-25°C pendant 24 heures pour éliminer le risque de condensation.
- Après ouverture, utiliser le fil dans les 72 heures. Les bobines partiellement utilisées peuvent être conservées dans une armoire sèche à 30-40°C.
- Ne transférez pas de fil entre les bobines car le schéma d'enroulement des couches sera perturbé.
Référence des paramètres de soudage
- GMAW (1,2 mm) : 18-22 V, 100-160 A, 100 % Argon 18-22 L/min, dépassement 15-20 mm.
- GTAW (2,4 mm) : 80-140 A, équilibre CA 65-75 %, 100 % Argon 10-15 L/min.
- Brasage (torche) : Flamme neutre, flux type FB3-S, température du métal de base 580-610°C.
Fil de soudage Mig en aluminium ER4047
Venant de Chine,
Marketing au monde.
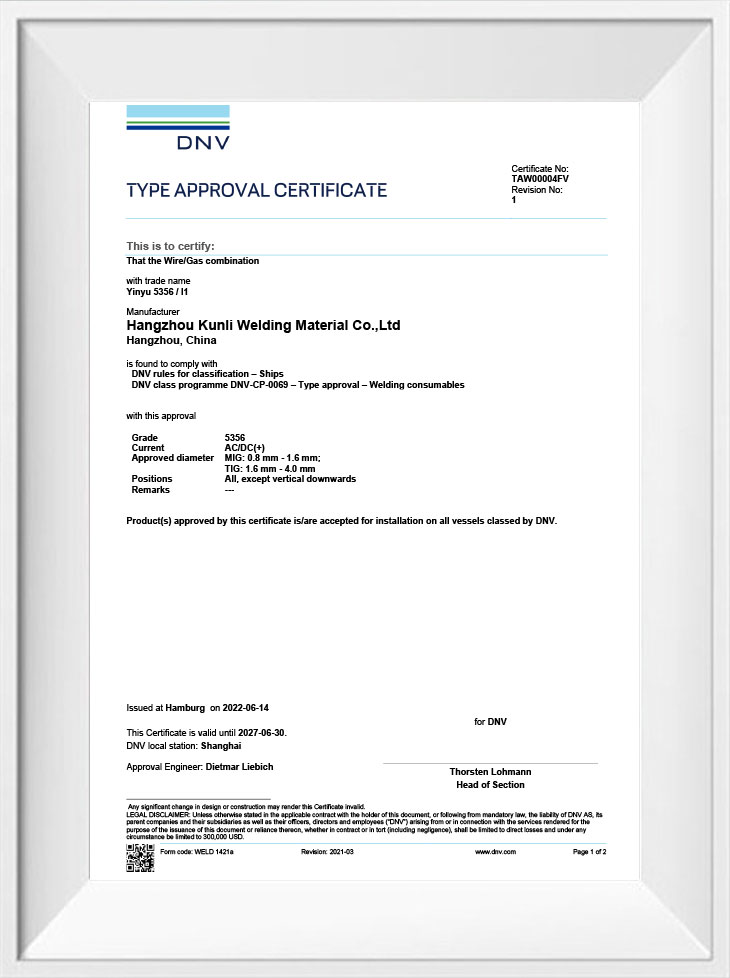
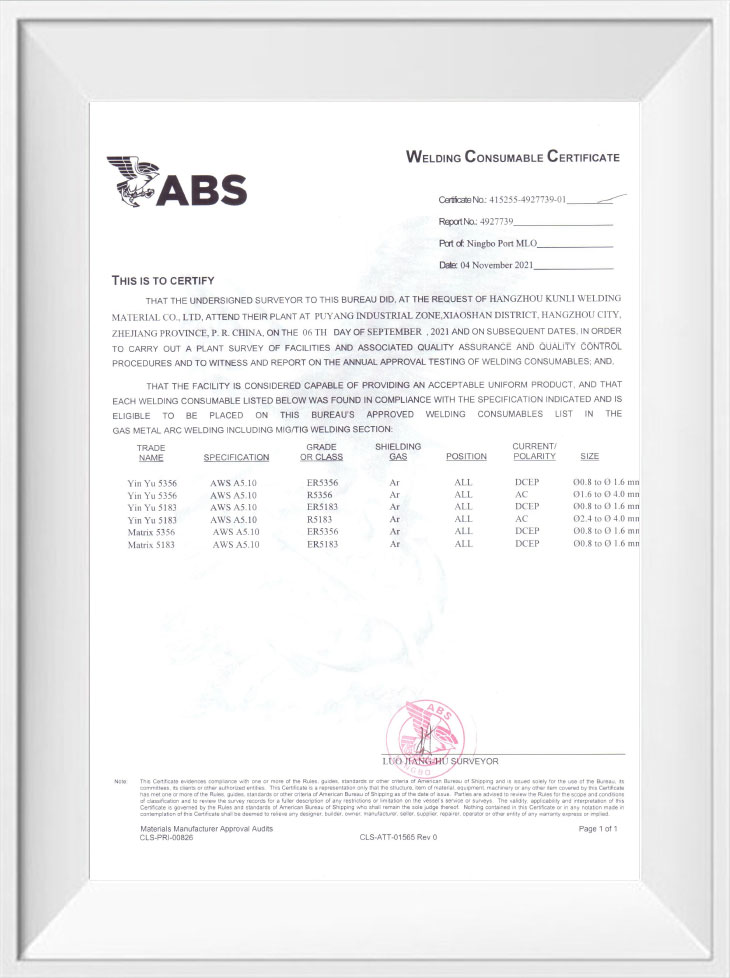
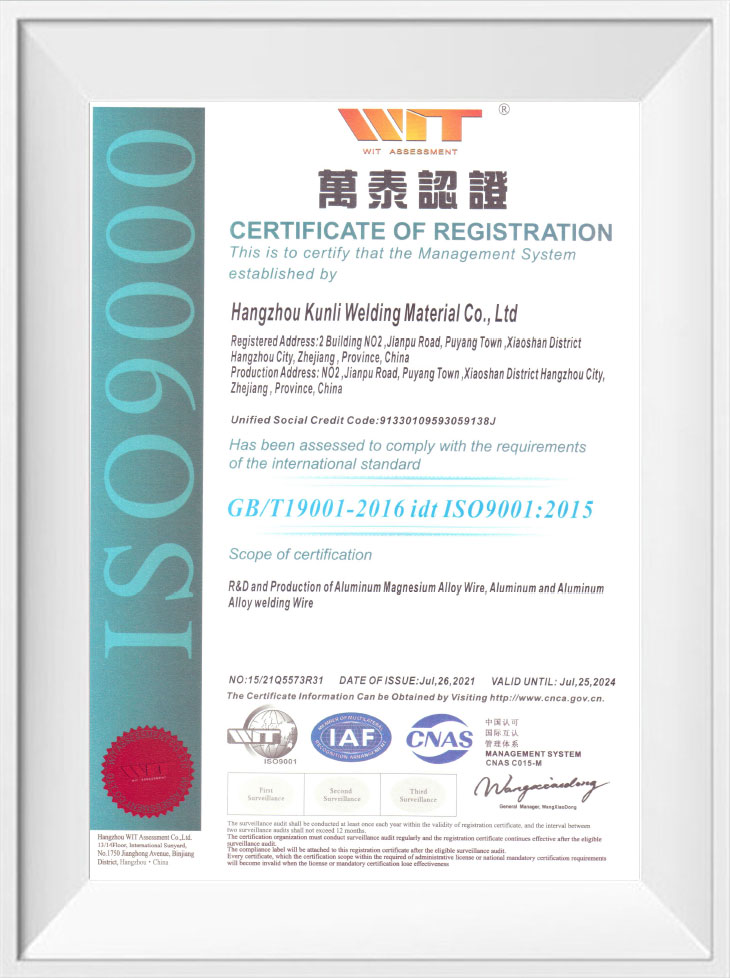
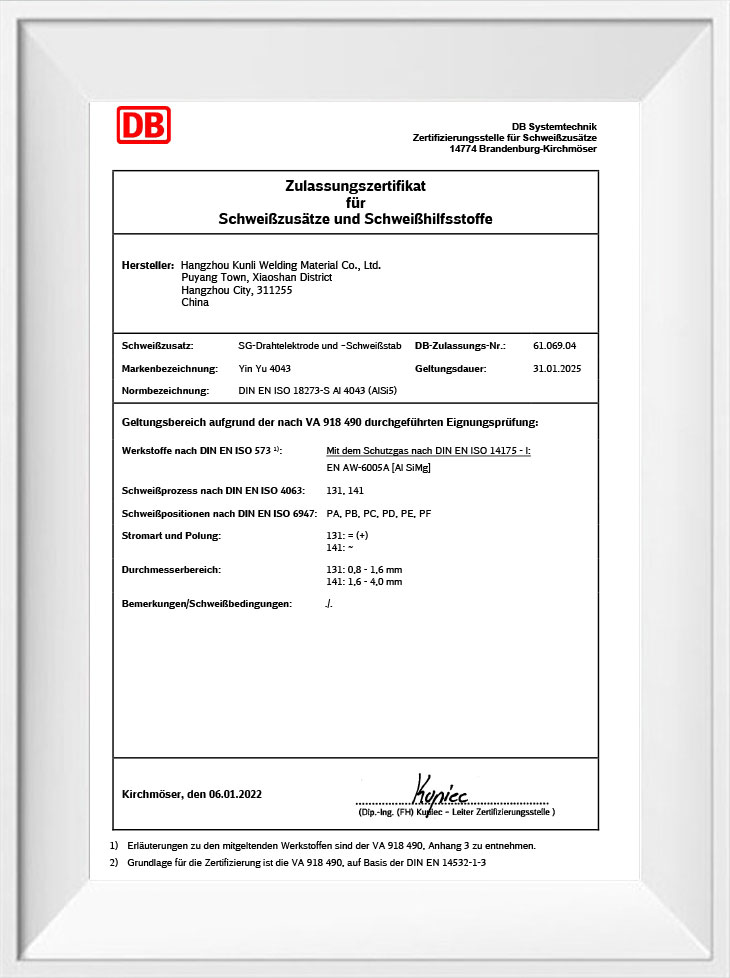
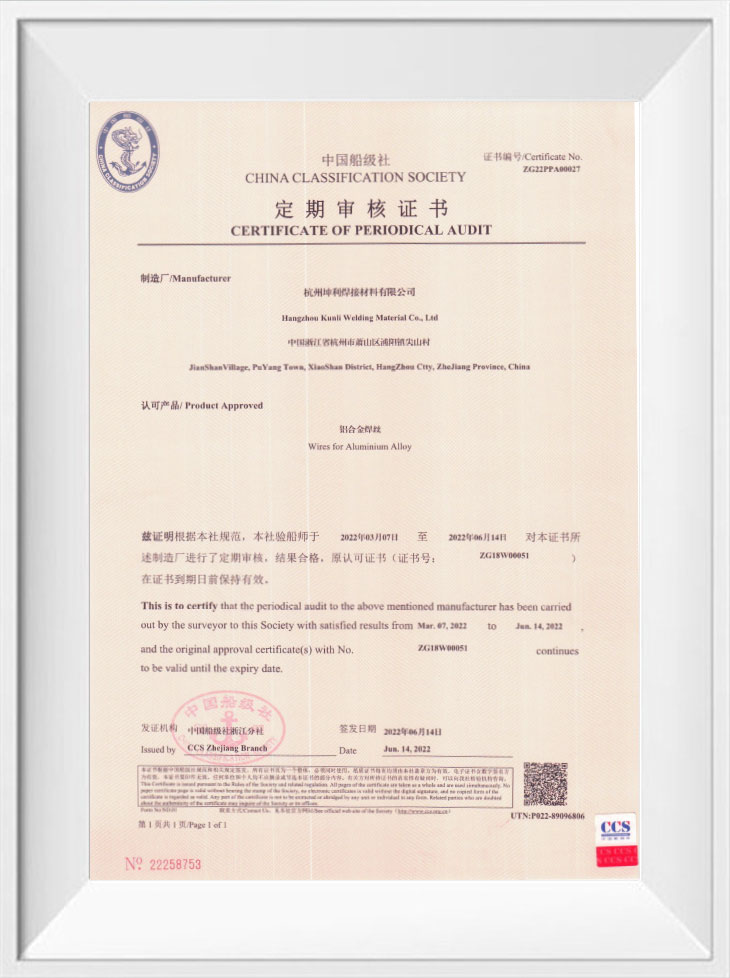
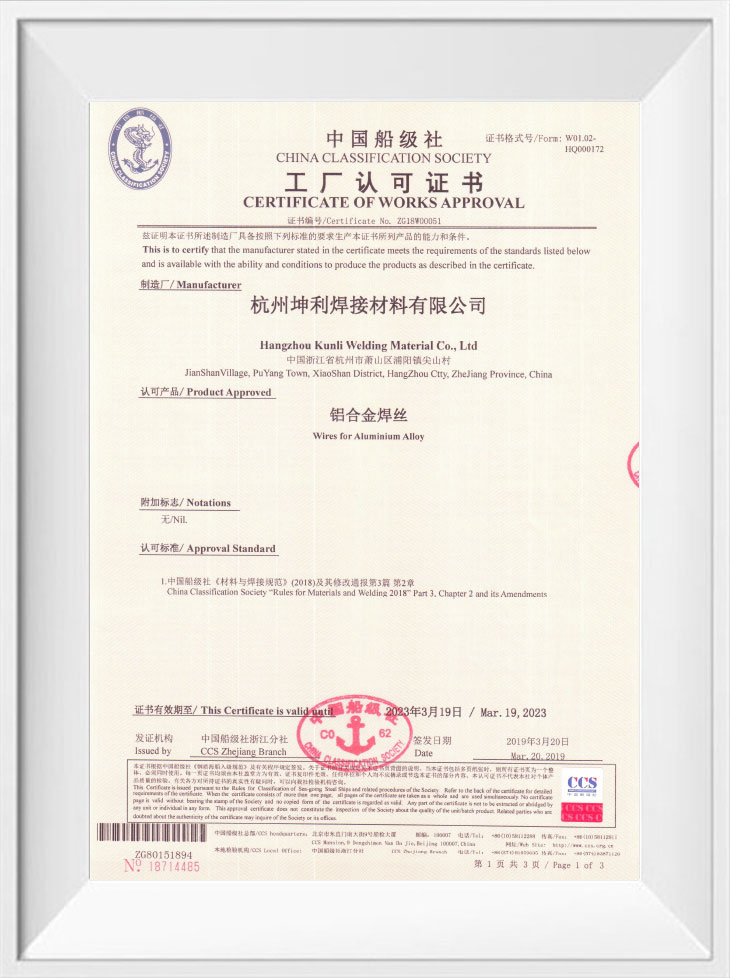
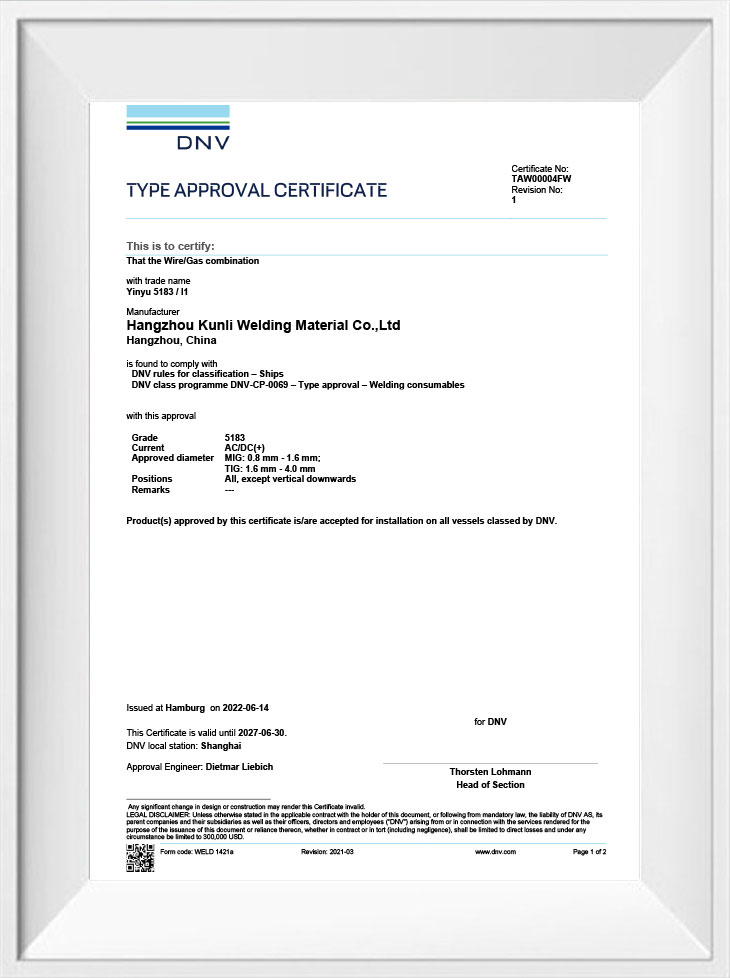
Les matériaux de soudage Hangzhou Kunli Co., Ltd. sont situés dans la zone industrielle de la ville de Puyang, district de Xiaoshan, Hangzhou, province du Zhejiang. C'est une technologie de pointe et de haute performance Chine Fil de soudage Mig en aluminium ER4047 fabricant et de gros Fil de soudage Mig en aluminium ER4047 fournisseur. La société a plus de 20 ans d'expérience dans la production de fils en alliage d'aluminium, avec un équipement de fabrication de fil de soudage en alliage d'aluminium avancé international, un équipement de test complet, un processus de production stable et un système de contrôle de qualité strict. La haute performance OEM/ODM Fil de soudage Mig en aluminium ER4047 produit par la société a passé avec succès un certain nombre de certifications internationales faisant autorité, telles que DB, CE, ABS, DNV, CCS, etc. Nous avons plus de 200 tonnes de capacité de production par mois et 50% ont été exportés vers plus de 30 pays tels que les états-unis, le mexique, l'asie du sud-est, le japon, la corée, l'australie, la nouvelle-zélande, etc.

-

30+
UTILISÉ DANS LE SECTEUR TECHNOLOGIQUE DE L'INDUSTRIE LOURDE
-

35
ANNÉES D'EXPÉRIENCE EN RECHERCHE ET DÉVELOPPEMENT
-

200+
INSTITUTIONS COOPÉRATIVES DE R&D À GRANDE ÉCHELLE
-

20+
PAYS ET RÉGIONS DU COMMERCE MONDIAL
Venant de Chine,
Marketing au monde.
Plus de 90% de nos opérateurs sur le terrain ont une formation professionnelle et technique et ont de nombreuses années d'expérience dans le traitement et l'assemblage d'équipements. C'est précisément grâce à cette équipe unie, dévouée, pionnière, compétente et expérimentée que la technologie et les produits de l'entreprise peuvent être continuellement mis à jour et améliorés.

ENTRER EN CONTACT
Envoyez-nous un message
Produits connexes
-
 Voir plus
Fil de soudure en alliage d'aluminium 5154
-
 Voir plus
Fil de soudure en aluminium et silicium ER4043
-
 Voir plus
Fil de soudage Mig en aluminium ER4047
-
 Voir plus
Fil en alliage Al-Mg ER5154
-
 Voir plus
Fil de soudure en aluminium magnésium ER5087
-
 Voir plus
Fil de soudure en aluminium ER5183
-
 Voir plus
Fil de soudure en aluminium ER5356
-
 Voir plus
Fil de soudure en aluminium ER5554
-
 Voir plus
Fil de soudure en aluminium ER5556
-
 Voir plus
Fil de soudure en aluminium ER1100
-
 Voir plus
Fil de soudure en aluminium ER5754
-
 Voir plus
Fil de soudure en aluminium ER2319
::: Dernières nouvelles :::
-
Why Is ER5554 Welding Wire Used for Certain Alumin...
Aug 26, 2026
Aluminum welding looks pretty straightforward from a distance. The material's light, easy to shape, and shows up everywhere...
-
What Welding Conditions Matter for 5183 Aluminium ...
Aug 24, 2026
De loin, souder l'aluminium semble assez simple : alimenter le fil, amorcer l'arc, se déplacer le long du joint. Cepen...
-
How Do Aluminum Welding Wire Types Differ Across F...
Aug 19, 2026
Un soudeur debout devant un banc, regardant trois bobines de fil d'aluminium qui semblent toutes presque identiques, sait e...
-
What Welding Defects Can 4943 Aluminum Welding Wir...
Aug 17, 2026
A welder stepping back from a finished aluminum joint, only to find pores scattered across the bead or a hairline crack running ...
-
Aluminum Welding Wire Quality Control Process Expl...
Aug 26, 2026
Contrôle qualité du fil de soudage en aluminium : là où commencent réellement la plupart des problèmes de soudage Un fa...
-
How Aluminum Welding Wire Is Made: Full Manufactur...
Aug 18, 2026
Deux bobines de fil de soudage peuvent porter la même désignation d'alliage, le même diamètre sur l'étiquette et la...
Extension d'informations sur l'industrie
Plus d informations sur Fil de soudage Mig en aluminium ER4047
Fil de soudage MIG en aluminium ER4047
En tant que Fil de soudage Mig en aluminium Er4047.html fabricant , nous adaptons la configuration du produit à l'application, aux limites d'exploitation, aux interfaces et aux critères d'acceptation définis pour chaque projet.
En tant que specialized Fabricant de fil de soudage Mig en aluminium ER4047 , Hangzhou Kunli Welding Materials Co., Ltd. produit un métal d'apport Al-Si12 quasi eutectique avec 11 à 13 % de silicium. Cette composition offre le point de fusion le plus bas parmi les fils de soudage en aluminium, ce qui en fait le choix préféré pour le brasage, le soudage de faible épaisseur et les applications où la fluidité et la résistance aux fissures sont essentielles. Notre fil est fabriqué dans notre usine chinoise avec plus de 20 ans d'expérience, en utilisant des équipements de pointe et un contrôle de qualité strict pour garantir des performances constantes.
Présentation du produit
L'ER4047 est un alliage eutectique avec une plage de fusion étroite de 577 à 582°C, offrant une excellente fluidité et un retrait de solidification réduit. Il est conçu pour assembler des alliages d'aluminium tels que 1060, 1350, 3003, 3004, 5052, 6060, 6061 et 6063, ainsi que des alliages coulés comme 710.0 et 711.0. La teneur élevée en silicium minimise les fissures à chaud et améliore la résistance à la corrosion, ce qui le rend idéal pour les échangeurs de chaleur CVC, les radiateurs automobiles, les barres omnibus électriques et la réparation de composants moulés.
Spécifications clés
| Paramètre | Valeur |
|---|---|
| Teneur en silicium | 11,0 – 13,0 % |
| Plage de fusion | 577 – 582°C |
| Densité | 2,65 g/cm³ |
| Conductivité électrique | 0,35 – 0,45 S/cm |
| Conductivité thermique | 155 W/m·K |
| Coefficient de dilatation | 21,5 µm/m·K |
Configurations disponibles
Nous fournissons l'ER4047 dans une gamme de diamètres et de conditionnements pour s'adapter à différents procédés de soudage et échelles de production :
- Fil MIG : 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm – bobines de 0,5, 2, 5, 6, 7, 9 kg
- Baguettes TIG : 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm – paquets de 5 ou 10 kg
- Emballage du fût : 40 ou 80 kg pour l'alimentation automatisée
- Bobines : 8 à 15 kg pour une utilisation manuelle ou semi-automatique
Tous les fils sont rectifiés avec précision à une tolérance de ±0,007 mm, rasés, dégraissés et contrôlés par l'oxyde pour maintenir l'oxygène de surface en dessous de 80 ppm. L'enroulement en couches avec un pas transversal de 0,85 à 1,1 mm assure une alimentation fluide et un arc stable.
Ajustement de l'application
L'ER4047 est conçu pour les processus où un point de fusion bas et une fluidité élevée sont essentiels :
- CVC et réfrigération : Échangeurs de chaleur en aluminium brasé, serpentins de condenseur, noyaux d'évaporateur
- Automobile : Réservoirs de radiateur, radiateurs de chauffage, refroidisseurs d'air de suralimentation, plaques de refroidissement de batterie
- Électrique : Joints de barres omnibus, enroulements de transformateur, transitions aluminium-cuivre
- Réparation additive : Restauration de pièces moulées sous pression, réparation de porosité, reconstitution de surfaces usées
- Structures légères : Tubes à paroi mince, panneaux en nid d'abeille, supports aérospatiaux non structurels
Paramètres de soudage
Les résultats optimaux dépendent du processus et de la conception des joints. Notre équipe technique peut recommander des paramètres spécifiques, mais les lignes de base typiques sont :
| Processus | Paramètres |
|---|---|
| GMAW (1,2 mm) | 18-22 V, 100-160 A, 100 % Argon 18-22 L/min, dépassement 15-20 mm |
| GTAW (2,4 mm) | 80-140 A, équilibre CA 65-75 %, 100 % Argon 10-15 L/min |
| Brasage au chalumeau | Flamme neutre, flux FB3-S, métal de base 580–610°C |
Assurance qualité et conformité
Notre ER4047 est produit sous les systèmes certifiés ISO9001, ISO14000 et ISO18001. Chaque lot est soumis à une analyse chimique, à des tests mécaniques et à une vérification des performances de soudage à l'aide d'équipements avancés tels que les spectromètres Shimadzu PDA et les robots de soudage OTC. Le fil est conforme aux normes AWS A5.10 (ER4047) et ISO 18273 (S Al 4047A) et est certifié CE pour les équipements sous pression. Nous détenons également les certifications DB, ABS, DNV et CCS, prenant en charge les applications marines et structurelles.
Stockage et manutention
Pour préserver la qualité du fil, stockez les bobines dans leur emballage d'origine dans un endroit propre et sec (10–35°C, HR <55%). Laisser les emballages scellés s’acclimater pendant 12 heures avant ouverture. Après ouverture, utiliser dans les 72 heures ou conserver dans une armoire sèche à 30-40°C. La durée de conservation maximale dans un emballage non ouvert est de 36 mois.
Informations que nous utilisons pour configurer votre solution
Pour préparer un devis précis et une proposition technique, nous avons besoin des détails de projet suivants :
- Alliage et épaisseur du matériau de base
- Procédé de soudage (MIG, TIG, brasage) et conception des joints
- Diamètre de fil requis et type d'emballage
- Volume de production et calendrier de livraison
- Toute norme ou certification spécifique requise
Nos ingénieurs utilisent ces informations pour recommander la configuration de fil optimale et fournir des conseils sur les paramètres de soudage.
Produits connexes
Découvrez notre gamme complète de fils de soudage pour aluminium, notamment Fil de soudure en aluminium et silicium ER4043 pour le soudage à usage général, Fil de soudure en aluminium ER5356 pour les applications à haute résistance, et Fil de soudure en aluminium ER5183 pour joints de qualité marine. Pour plus d'options, visitez notre catégorie Fil de soudage en aluminium.
FAQ
Quel est le principal avantage du ER4047 par rapport au ER4043 ?
L'ER4047 a une teneur en silicium plus élevée (12 % contre 5 %), ce qui lui confère un point de fusion plus bas et une fluidité supérieure. Cela le rend idéal pour le brasage et le soudage de faible épaisseur où des espaces serrés et une distorsion minimale sont requis.
L'ER4047 peut-il être utilisé pour souder l'aluminium 6061 ?
Oui, l'ER4047 est recommandé pour le 6061 et les autres alliages 6xxx. Il offre une bonne résistance aux fissures et à la corrosion, bien que pour des exigences de résistance plus élevées, l'ER5356 puisse être préféré.
Quelles options d'emballage sont disponibles pour les lignes de soudage automatisées ?
Nous proposons des fûts de 40 ou 80 kg pour une alimentation continue, ainsi que des bobines avec un enroulement précis des couches pour garantir un déroulement fluide du fil. Un emballage personnalisé peut être organisé pour les exigences spécifiques de la ligne.
Comment garantir une qualité constante d’un lot à l’autre ?
Notre processus de production comprend une inspection stricte des matériaux entrants, une surveillance en cours de processus et des tests finaux de la composition chimique, des propriétés mécaniques et des performances de soudage. Chaque lot est traçable et documenté.
Fournissez-vous un support technique pour l’optimisation des paramètres de soudage ?
Oui, nos ingénieurs en soudage peuvent vous aider avec la sélection des paramètres, le dépannage et même une assistance sur site si nécessaire. Nous travaillons en étroite collaboration avec les clients pour garantir une mise en œuvre réussie.

LIENS RAPIDES
PRODUIT
CONTACTEZ-NOUS
-
Jianpu Road no.2 Ville de Puyang District de Xiaoshan Hangzhou Zhejiang Chine 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
