
Fil de soudage en alliage d'aluminium personnalisé : spécifications clés pour les applications OEM
Un ingénieur en soudage OEM qui recherche du métal d’apport pour un programme de fabrication de rails ne peut pas valider un fil de soudage en alliage d’aluminium personnalisé par essais et erreurs. Chaque bobine entrant en production doit répondre à une composition d'alliage documentée, respecter une tolérance de diamètre définie, être alimentée sans interruption via un équipement robotique et expédiée avec une traçabilité au niveau du lot. Les spécifications écrites dans le bon de commande déterminent si la première soudure passe la qualification ou si le premier quart de travail se termine par une reprise.
Le fil de soudage en alliage d'aluminium personnalisé est un métal d'apport produit selon une classification AWS, une composition chimique, un diamètre, une configuration d'emballage et une norme de qualité spécifiées par l'acheteur pour un processus de soudage et une application structurelle définis. Les équipes d'achat des équipementiers évaluent le fil comme un intrant de processus ayant des conséquences mesurables sur la durée du cycle, le taux de retouche et la certification du produit final, et non comme un produit.
Fil de soudure en alliage d'aluminium sur mesure est un métal d'apport avec une classification d'alliage spécifiée, une chimie contrôlée, des propriétés mécaniques vérifiées et un emballage défini, fabriqué pour satisfaire aux exigences de qualification et de production d'un équipementier.
La décision en matière d'alliage : faire correspondre la chimie des fils au métal de base et à ses fonctions
La première spécification qu'un OEM verrouille est la classification des alliages, car elle fixe la gamme de composition chimique et l'enveloppe mécanique du dépôt de soudure.
La sélection d’un mauvais alliage chimique est la cause la plus fréquente de fissuration des soudures, de défauts de résistance et de défaillances par corrosion dans la fabrication de l’aluminium. Le système de remplissage doit être adapté à l'alliage de base, à l'environnement de service et aux exigences post-soudage telles que l'anodisation ou le traitement thermique. Le choix de l'alliage interagit également avec le processus de soudage : le MIG pulsé, le transfert par pulvérisation et le TIG imposent chacun une densité de courant et des conditions de refroidissement différentes sur la même chimie de charge.
| Classification | Éléments primaires | Alliages de base typiques | Résistance une fois soudée | Principale limite |
| ER4043 | Al-Si 5% | 6061, 6063, 3003 | Modéré | Résistance inférieure dans les joints 5xxx |
| ER4943 | Al-Si 5% Mg | 6061 structurel | Supérieur à 4043 | Coût unitaire plus élevé |
| ER5356 | Al-Mg 5% | 5052, 5083, 6061 | Élevé | Pas pour le service à température élevée |
| ER5183 | Al-Mg 4,5% Mn | 5083, 5086 | Élevé | Nécessite une force d'avance plus élevée |
| ER5087 | Al-Mg 4,5% Zr | Élevé-strength structures | Élevéest in 5xxx | Prime de zirconium |
Pour les OEM soudant des extrusions 6061-T6, l'ER4043 reste la valeur par défaut en raison de sa résistance aux fissures de solidification et de son profil de cordon lisse. Si l'assemblage soudé doit supporter une charge sans traitement thermique après soudage, l'ER4943 ou un alliage de la série 5xxx est la spécification la plus sûre.
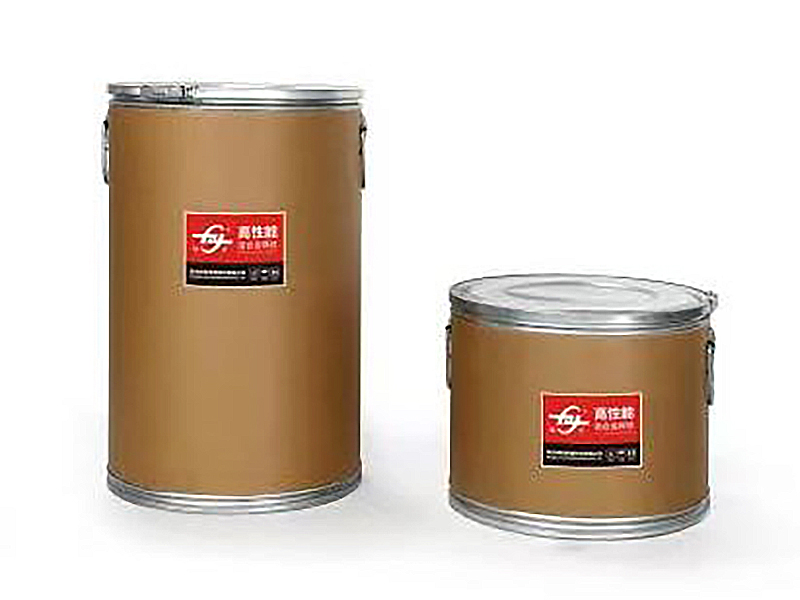 Fil de soudure en aluminium et silicium ER4043 pour extrusions 6061 Cette charge de silicium à 5 % offre une bonne fluidité et une bonne résistance aux fissures, correspondant au choix par défaut pour le soudage 6061-T6 sans traitement thermique post-soudage. Sa large compatibilité avec les alliages courants en fait une base de référence pratique pour les assemblages OEM. Voir le produit →
Tolérance de diamètre, coulée et hélice : les variables cachées
La tolérance de diamètre, la fonte et l'hélice sont les spécifications physiques qui séparent le fil de qualité production du matériau de qualité laboratoire.
Une ligne OEM exécutant un MIG robotisé à une vitesse de fil de 12 mètres par minute ne peut pas absorber une fluctuation de diamètre de 0,05 mm. Le changement modifie la densité de courant, la stabilité de l’arc et le profil de pénétration. AWS A5.10 définit la tolérance de diamètre à plus ou moins 0,01 mm pour les diamètres de fil jusqu'à 1,6 mm ; les fournisseurs personnalisés qui détiennent cette bande offrent un comportement d'arc cohérent au fil des équipes.
- Diamètre : 0,8 mm, 1,0 mm, 1,2 mm et 1,6 mm sont les tailles standard des lignes OEM ; La tolérance selon AWS A5.10 est de /- 0,01 mm.
- Coulée : diamètre naturel de la boucle après largage du fil, contrôlé entre 100 mm et 450 mm selon l'alliage et le diamètre.
- Hélix : la montée verticale de la boucle coulée, maximum 25 mm ; une hélice excessive provoque une position irrégulière de l'arc et un retour de flamme.
Les rapports de terrain des fabricants d'équipements et des fournisseurs de métaux d'apport attribuent environ 60 % des interruptions d'alimentation MIG sur les lignes d'aluminium aux variations de coulée et d'hélice, et non à la chimie du fil.
Avant d'approuver une source de fil personnalisée, les OEM doivent demander une mesure de coulée et d'hélice à partir de la même bobine de production qui alimentera l'essai en ligne. Un contrôle visuel au niveau du tube contact ne constitue pas une spécification.
Qualité de surface et aptitude à l'alimentation : d'où naissent les coûts de retouche
L'état de la surface détermine si le fil atteint l'arc proprement et si le dépôt reste exempt de porosité.
Le fil d'aluminium porte un film d'oxyde naturel qui est plus dur que le métal de base et a un point de fusion plus élevé. Si du lubrifiant d'étirage, de l'humidité ou des restes d'oxyde restent sur la surface, le bain de soudure absorbe de l'hydrogène et se forme de porosité. Le fil personnalisé provenant d'une ligne de fabrication contrôlée est étiré avec un lubrifiant chimique spécifique, nettoyé et bobiné dans des conditions contrôlées pour que la surface reste reproductible.
Fil de surface contrôlé
Alimentation constante, arc stable, projections minimes et porosité inférieure à 2 pores par 100 mm de soudure lors des tests radiographiques.
Fil de surface incontrôlé
Alimentation irrégulière, instabilité de l'arc, amas de porosité, usure plus rapide des tubes contact et arrêts de ligne imprévus.
Les ateliers de soudage OEM qui sont passés du fil d'importation le moins cher à une spécification personnalisée avec une qualité de surface contrôlée rapportent des réductions de retouche de 15 à 30 % sur les lignes MIG en aluminium, sur la base des données de production publiées par les fabricants chinois de fils en alliage. Pour les lignes marines et automobiles exécutant ER5356, la même discipline de surface affecte directement les performances de corrosion en eau salée et la durée de vie en fatigue de l'assemblage soudé.
 Fil de soudure en aluminium ER5356 pour lignes marines et automobiles Avec 5 % de magnésium, ce fil offre une résistance élevée et une résistance à la corrosion, adapté aux alliages 5xxx, 6xxx et 7xxx. Sa qualité de surface contrôlée permet de réduire les retouches et soutient les performances en eau salée dans les structures soudées exigeantes. Voir le produit →
La qualité de surface n'est pas visible sur un certificat d'analyse. Il est vérifié par des lectures de force d'alimentation, des journaux de stabilité de l'arc et des comptes de porosité sur la première pièce de production.
Attestation, traçabilité et qualification des fournisseurs OEM
Les certifications et la traçabilité des lots sont les preuves dont un OEM a besoin pour vérifier que le fil sur la bobine correspond au fil indiqué sur le bon de commande.
Chaque lot de production de fil de soudage en alliage d'aluminium personnalisé doit être expédié avec un rapport de test en usine répertoriant la composition chimique, les propriétés mécaniques et la classification AWS applicable. La demande de prix doit faire référence à l'ensemble complet des spécifications du fil de soudage en aluminium défini par le programme, et pas seulement au nom de l'alliage sur le dessin.
| Certification | Portée | Déclencheur OEM typique |
| Base de données | Homologation des chemins de fer allemands | Fabrication de carrosseries de véhicules ferroviaires |
| CE | Conformité UE | Matériel exporté vers l’Europe |
| ABS | Bureau américain de la navigation | Structures marines et offshore |
| DNV | Det Norske Veritas | Construction navale et soudage maritime |
| CSC | Société de classification chinoise | Navires classés en Chine |
Hangzhou Kunli Welding Materials Co., Ltd., un fabricant avec plus de 20 ans d'expérience dans la production de fils en alliage d'aluminium, détient les approbations DB, CE, ABS, DNV et CCS et a réussi les audits de qualification pour les chaînes d'approvisionnement CRRC et Maersk. Ce record signifie que ses programmes de fils personnalisés ont été examinés par rapport aux véritables systèmes de qualité OEM, et pas seulement à la documentation interne de contrôle qualité.
Un fournisseur de fils qualifié OEM fournit plus qu'un simple produit : il fournit des preuves. La traçabilité des lots, les échantillons conservés et les enregistrements de processus prêts à être audités font partie de l'article acheté.
Engagements en matière d'emballage, de mise en file d'attente et de volume
L'emballage est une spécification de processus, et non une réflexion logistique après coup, car une mauvaise bobine ou un mauvais schéma d'enroulement arrête une ligne automatisée.
Une cellule robotique OEM est configurée autour d'une taille de bobine, d'un mécanisme de gain et d'un système d'alimentation en fil. Si le fil personnalisé arrive sur la mauvaise bride ou avec un modèle qui ne correspond pas à la configuration du redresseur, la ligne s'arrête. Les spécifications d'emballage sur le dessin technique doivent inclure le type de bobine, le modèle d'enroulement, le nombre de couches et les limites d'épissure par bobine.
- Bobines D200 et D300 : standard pour MIG manuel et robotisé, 2 à 6 kg par bobine.
- Conditionnement en fûts et fûts : 50 à 150 kg pour les lignes automatisées de gros volumes.
- Packs payants : jusqu'à 250 kg d'alimentation continue pour le soudage sur chantier naval et sur le terrain.
La fiabilité du volume est la seconde moitié de l’équation de l’emballage. Un fournisseur avec une capacité annuelle de plus de 2 500 tonnes de fil d'alliage d'aluminium et plus de 200 tonnes de production mensuelle peut conclure des accords-cadres sur plusieurs mois sans pousser les équipementiers à acheter sur le marché au comptant. Ce tampon réduit directement le risque d’approvisionnement pour les programmes qui exécutent des équipes continues.
20
années d'expérience dans la fabrication de fils en alliage d'aluminium
2500 tonnes
capacité de production annuelle de fil d'alliage
30
pays recevant des expéditions d’exportation
Remplacement des importations : le changement stratégique dans l’approvisionnement en fils d’alliage personnalisés
Les facteurs économiques et les risques liés aux délais de livraison liés au fil de soudage en aluminium importé ont réorienté les programmes OEM vers des fournisseurs personnalisés nationaux qualifiés.
Le fil premium importé entraîne des délais de livraison plus longs, des coûts logistiques plus élevés et une boucle de rétroaction technique plus lente. Un fabricant de fils en alliage personnalisé peut ajuster les spécifications, effectuer un essai de production et stabiliser la livraison en quelques semaines. L'histoire des produits de Hangzhou Kunli suit ce modèle : ses fils ont remplacé les matériaux de soudage en aluminium haute performance importés dans les programmes nationaux après avoir franchi les mêmes portes de qualification que les opérateurs historiques étrangers. La base de fabrication de l'entreprise dans le district de Xiaoshan emploie une main-d'œuvre dans laquelle plus de 90 % des opérateurs de ligne ont une formation technique, et sa coopération en R&D avec l'Institut général de recherche sur les métaux non ferreux de Pékin et l'Université Central South soutient le raffinement continu des alliages.
Résistance à la traction typique après soudage par classification personnalisée des fils de soudage en alliage d'aluminium
Pour les programmes OEM qui nécessitent un fil de soudage en alliage d'aluminium personnalisé avec des propriétés mécaniques constantes sur plusieurs lots, travailler avec un fournisseur national certifié raccourcit la boucle de qualification et maintient la propriété de l'ingénierie plus proche de la ligne. Les applications 5xxx à haute résistance, notamment les structures de véhicules ferroviaires et les assemblages marins, bénéficient le plus de ce modèle, car la fenêtre de processus qualifiée du fournisseur devient le point de départ du FEO.
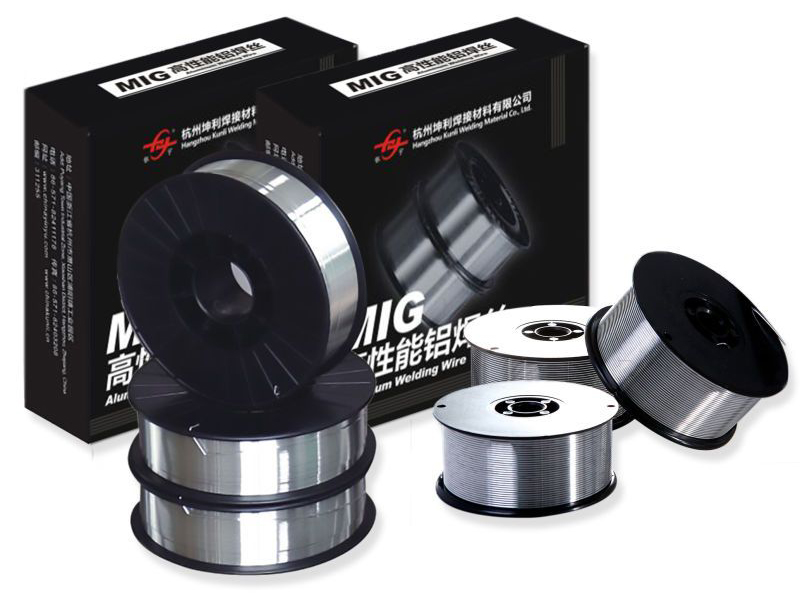 Fil de soudure en aluminium ER5183 pour la marine et le rail à haute résistance Cette charge à 4,5 % de magnésium offre une résistance une fois soudée supérieure à celle de l'ER5356, avec une excellente résistance à la corrosion par l'eau de mer et une ténacité cryogénique. Il convient au 5083 et à d'autres alliages 5xxx/6xxx/7xxx dans les applications ferroviaires, marines et pour récipients sous pression. Voir le produit →
Foire aux questions
Quelles tolérances de diamètre les constructeurs OEM doivent-ils spécifier pour les fils de soudage en alliage d'aluminium personnalisés ?
AWS A5.10 autorise plus ou moins 0,01 mm pour des diamètres de fil allant jusqu'à 1,6 mm. Les bons de commande OEM doivent indiquer explicitement la tolérance et demander un rapport de mesure pour chaque lot de production, car la dérive du diamètre modifie la densité de courant et la stabilité de l'arc sur les lignes automatisées.
Comment la fonte et l’hélice affectent-elles le soudage robotisé MIG ?
La fonte et l'hélice contrôlent le comportement du fil entre la bobine et le tube contact. Une hélice excessive fait tourner le fil, provoquant une position irrégulière de l'arc, un retour de flamme et une usure prématurée de la pointe. Pour les cellules robotiques OEM, conserver le moulage entre 100 et 450 mm et l'hélice en dessous de 25 mm.
Quelles certifications un OEM doit-il vérifier avant de qualifier un fournisseur de fils de soudage pour aluminium ?
Pour les programmes maritimes, ferroviaires et d'exportation, vérifiez les approbations ABS, DNV, CCS et DB ainsi que la conformité CE lorsque le produit final entre sur le marché de l'UE. Le fournisseur doit également fournir des rapports d'essais d'usine au niveau du lot avec des données sur la composition chimique et les propriétés mécaniques pour chaque lot de fil expédié.
Quelles quantités minimales de commande un fournisseur de fils en alliage personnalisé peut-il prendre en charge ?
Les fournisseurs personnalisés disposant d'une capacité mensuelle de plus de 200 tonnes peuvent prendre en charge des bobines d'essai de 5 à 10 kg pour la qualification de lignes et des volumes de production de plusieurs centaines de kilogrammes par alliage et par mois dans le cadre d'accords-cadres. Les spécifications de la bobine et de l'emballage constituent souvent une contrainte plus importante que la chimie des alliages.
NEXT:Spécifications du fil de soudage en aluminium : paramètres clés à inclure dans vos demandes de prix
Produits connexes
-
 Voir plus
Fil de soudure en alliage d'aluminium 5154
-
 Voir plus
Fil de soudure en aluminium et silicium ER4043
-
 Voir plus
Fil de soudage Mig en aluminium ER4047
-
 Voir plus
Fil en alliage Al-Mg ER5154
-
 Voir plus
Fil de soudure en aluminium magnésium ER5087
-
 Voir plus
Fil de soudure en aluminium ER5183
-
 Voir plus
Fil de soudure en aluminium ER5356
-
 Voir plus
Fil de soudure en aluminium ER5554
-
 Voir plus
Fil de soudure en aluminium ER5556
-
 Voir plus
Fil de soudure en aluminium ER1100
-
 Voir plus
Fil de soudure en aluminium ER5754
-
 Voir plus
Fil de soudure en aluminium ER2319

