
Pourquoi le fil de soudage en aluminium ER5183 fonctionne-t-il bien sur le 5083
Lorsque des pièces en aluminium doivent être assemblées, le fil d’apport a un lien direct avec le comportement du joint fini. Le choix ne consiste pas simplement à choisir un fil susceptible de fondre lors du soudage. La composition du métal de base, l’état du joint, le processus de soudage et la façon dont le fil est manipulé avant utilisation peuvent tous affecter le résultat.
Ceci est particulièrement pertinent lorsque vous travaillez avec de l'aluminium 5083. Il est largement associé à des applications où la solidité et la résistance à la corrosion sont importantes, le matériau d'apport doit donc s'adapter aux caractéristiques du métal de base. Le fil de soudage en aluminium ER5183 est couramment envisagé pour ce type de travaux car sa composition est adaptée aux alliages d'aluminium à teneur relativement élevée en magnésium.
La relation entre le fil d’apport et le 5083 est donc plus qu’une simple correspondance produit à produit. La composition des matériaux, le diamètre du fil, les conditions de blindage, la propreté des surfaces, le stockage et le contrôle de la production peuvent tous influencer le processus de soudage. L'examen de ces facteurs ensemble donne une idée plus claire de la raison pour laquelle l'ER5183 est utilisé avec le 5083 et de ce qui peut affecter ses performances pendant la fabrication.
Qu'est-ce qui rend l'ER5183 adapté au soudage de l'aluminium 5083
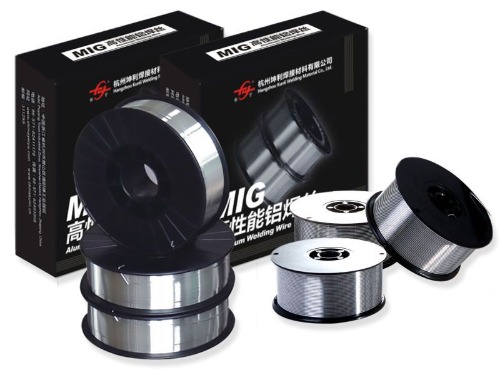
La connexion entre ER5183 et 5083 commence par leurs caractéristiques matérielles. Les deux sont des alliages d’aluminium associés au magnésium comme élément d’alliage important. Cela rend le matériau d'apport compatible avec les exigences générales du soudage de l'aluminium à haute teneur en magnésium.
Un fil d'apport doit former un métal soudé qui fonctionne avec le métal de base environnant. Si la composition du mastic est mal adaptée, le joint fini peut ne pas offrir les caractéristiques attendues du matériau d'origine. Pour le 5083, le choix d'une charge contenant du magnésium permet de maintenir une relation adaptée entre la zone de soudure et le matériau de base.
Il y a plusieurs facteurs à considérer lors de l’évaluation de cette correspondance :
| Considération | Pourquoi c'est important |
| Composition des métaux communs | Influencer le choix du matériau de remplissage |
| Teneur en magnésium | Affecte les caractéristiques du métal fondu |
| Environnement corrosif | Peut influencer la sélection des charges |
| Exigences communes | Affecte la méthode de soudage et le choix du matériau |
| État des surfaces | Peut influencer la cohérence de la soudure |
Un autre point est que le soudage modifie localement le matériau. La zone autour du joint subit un chauffage, une fusion et un refroidissement, de sorte que le métal soudé ne se comporte pas simplement comme une section intacte du métal de base. Le choix d'un mastic avec une composition compatible permet de réduire les différences inutiles entre la soudure et l'aluminium environnant.
Pour cette raison, le fil de soudage en aluminium ER5183 est souvent associé au soudage 5083 où les propriétés du joint fini doivent rester compatibles avec les caractéristiques du matériau de base.
Comment la teneur en magnésium affecte-t-elle les performances de soudure ER5183
Le magnésium joue un rôle important dans le comportement des alliages aluminium-magnésium. Dans un fil d'apport, sa présence affecte les caractéristiques du métal formé dans la zone de soudure.
La quantité de magnésium ne peut pas être considérée séparément du reste de la composition de l’alliage. Un fil de soudage est réalisé avec une gamme de matériaux définis afin que son comportement reste cohérent d'un lot à l'autre. Les changements de composition peuvent influencer le comportement du métal en fusion ainsi que les caractéristiques de la soudure refroidie.
Pour l'ER5183, le magnésium contribue aux propriétés attendues d'une charge conçue pour les alliages d'aluminium à haute teneur en magnésium. C’est l’une des raisons pour lesquelles il est pris en compte lors du soudage de matériaux tels que le 5083.
Cependant, ajouter ou contrôler le magnésium ne consiste pas simplement à augmenter un élément. L’équilibre global de l’alliage compte. D'autres éléments et impuretés peuvent également influencer l'état du fil fini et du métal soudé.
Lors de la production, les fabricants doivent donc prêter attention à :
- Consistance des matières premières
- Composition de l'alliage
- Conditions de fusion et de transformation
- Propriété des matériaux
- État final du fil
Le même principe s'applique lors du soudage. Si le fil d'apport est contaminé ou mal manipulé, ses caractéristiques matérielles prévues peuvent ne pas se traduire par un processus de soudage cohérent.
En termes pratiques, le rôle du magnésium aide à expliquer pourquoi le fil de soudage en aluminium ER5183 est envisagé pour le 5083 plutôt que de traiter tous les fils de soudage en aluminium comme des matériaux interchangeables.
Pourquoi le diamètre du fil est-il important lors de l'utilisation du ER5183
Le diamètre du fil est une spécification relativement simple, mais elle peut affecter la manière dont le processus de soudage est contrôlé. Un fil plus petit ou plus gros ne se comporte pas exactement de la même manière lorsqu’il passe dans un équipement de soudage.
Le diamètre sélectionné est lié à l'équipement de soudage, à la conception du joint, à l'épaisseur du matériau et à la position de travail. Un fil qui n'est pas bien adapté à la configuration peut rendre l'alimentation ou le contrôle de l'arc plus difficile.
Le diamètre du fil peut influencer plusieurs aspects pratiques :
- Avec quelle régularité le fil est alimenté
- Quelle quantité de matériau de remplissage pénètre dans le joint
- Comment l'opérateur contrôle la soudure
- Avec quelle facilité le fil passe-t-il à travers l'équipement
- Comment les paramètres de soudage doivent être ajustés
Pour le soudage de l'aluminium, les conditions d'alimentation méritent une attention particulière car le fil d'aluminium est relativement mou. Un chemin d'alimentation mal réglé, une résistance excessive ou un composant de contact inadapté peuvent affecter la fluidité avec laquelle le fil atteint la zone de soudage.
L'état de la bobine compte également. Si le fil est enroulé de manière inégale ou est endommagé lors de la manipulation, des problèmes d'alimentation peuvent apparaître même lorsque le diamètre nominal du fil est approprié.
Le choix du diamètre du fil de soudage en aluminium ER5183 doit donc être considéré en même temps que l'équipement de soudage et le joint plutôt que comme une décision d'achat isolée.
Comment le gaz de protection et les paramètres de soudage ciblent-ils l'ER5183
Une fois le fil d’apport et le métal de base sélectionnés, les conditions de soudage environnantes deviennent importantes. L'aluminium réagit facilement avec l'atmosphère environnante lorsqu'il est chauffé, la zone de soudage nécessite donc une protection appropriée.
Le gaz de protection aide à séparer la zone de soudure fondue de l'air ambiant. Si la couverture de gaz est perturbée, la soudure peut devenir plus vulnérable à la contamination. Le débit de gaz, la position de la torche, les fuites, les courants d'air et l'état de l'équipement de distribution de gaz peuvent tous affecter la protection autour du joint.
Les paramètres de soudage doivent également fonctionner ensemble. Le courant, la tension, le dévidage du fil, la vitesse de déplacement et le mouvement de la torche ne sont pas des contrôles indépendants. La modification d'un paramètre peut modifier le comportement des autres.
Par exemple, si le fil est alimenté à une vitesse qui ne correspond pas aux conditions de soudage, l'arc peut devenir instable. Si le chalumeau se déplace trop rapidement, l'articulation risque de ne pas recevoir suffisamment de chaleur ou de matériau de remplissage. Se déplacer trop lentement peut créer une chaleur excessive dans la zone locale.
Un processus cohérent dépend généralement de la vérification de plusieurs éléments en même temps :
- L'équipement de soudage est correctement réglé.
- Le gaz de protection atteint la zone de soudage sans interruption.
- Le fil se déplace en douceur sur le chemin d’alimentation.
- Les surfaces de joint sont préparées correctement.
- Le mouvement de la torche reste raisonnablement cohérent.
Ces conditions sont importantes car le fil de soudage en aluminium ER5183 ne peut pas compenser tous les problèmes créés par des réglages d'équipement inappropriés ou une mauvaise préparation des joints.
Pourquoi la porosité peut-elle se produire avec le fil de soudage en aluminium ER5183
La porosité est l’un des problèmes qui peuvent attirer l’attention lors du soudage de l’aluminium. De petites poches de gaz peuvent se former dans le métal fondu lorsque des gaz indésirables sont piégés lors du refroidissement du matériau en fusion.
Le fil d’apport n’est qu’une source possible de problèmes. L'humidité, l'huile, la saleté, une surface de base sale ou un blindage inadéquat peuvent également contribuer au problème.
Il faut donc tenir compte du milieu environnant lorsqu'une soudure poreuse apparaît. Un fil qui a été exposé à une contamination peut se comporter différemment d’un matériau propre. La même chose a choisi de s'appliquer au métal de base. Les dépôts de surface peuvent pénétrer dans la zone de soudage et interférer avec le processus.
Les zones communes à inspecteur comprennent :
- Surface du fil
- Surface en métal commun
- Conditions de stockage
- Alimentation en gaz
- Équipement de livraison de gaz
- Préparation conjointe
- Mouvement de soudage
La porosité peut également être liée à des conditions de soudage incohérentes. Des changements soudains dans la couverture de gaz ou dans la position de la torche peuvent exposer la zone de soudure en fusion à l'air. Des perturbations excessives autour de la zone de soudage peuvent avoir un effet similaire.
Plutôt que d’attribuer chaque pore au matériau d’apport, il est plus utile de vérifier l’environnement de soudage complet. Cette approche est particulièrement pertinente lors de l'utilisation du fil de soudage en aluminium ER5183, car le fil, le matériau de base, l'équipement et les conditions environnantes interagissent tous pendant le processus de soudage.
L'ER5183 peut-il être utilisé pour d'autres alliages d'aluminium
Le ER5183 est associé au 5083, mais son utilisation ne se limite pas à un seul alliage d'aluminium. La question la plus utile est de savoir si la composition de charge est appropriée au métal de base particulier et aux exigences du joint fini.
D'autres alliages aluminium-magnésium peuvent avoir des caractéristiques qui rendent une charge contenant du magnésium appropriée. Cependant, le fait que deux matériaux soient tous deux des alliages d’aluminium ne signifie pas automatiquement qu’ils doivent utiliser le même fil d’apport.
Lorsqu'on envisage un autre alliage, plusieurs points sont à vérifier :
| Contrepartie matérielle | Question à considérer |
| Famille d'alliages | La composition du métal de base est-elle compatible avec le filler ? |
| Objectif commun | Quelles caractéristiques sont requises pour la zone soudée ? |
| Conditions de corrosion | Le commun sera-t-il exposé à un environnement exigeant ? |
| Méthode de soudage | Le filler est-il adapté au procédé sélectionné ? |
| Conditions de fabrication | Le fil peut-il être alimenté et correctement contrôlé ? |
C’est également là que les comparaisons entre différents matériaux de remplissage deviennent utiles. Une charge conçue pour un groupe d'alliages d'aluminium peut être choisie pour des raisons différentes par rapport à une charge conçue pour un autre groupe.
La sélection doit donc commencer par le métal de base et les exigences en matière de joints. Le fil de soudage en aluminium ER5183 peut être approprié dans certaines situations impliquant d'autres alliages d'aluminium, mais l'adéquation doit être considérée au cas par cas plutôt que supposée à partir du seul nom de l'alliage.
Comment le fil de soudage ER5183 doit-il être stocké et manipulé
L’état du fil de soudage avant qu’il n’atteigne la torche de soudage peut affecter le processus de travail. Un stockage approprié fait donc partie du contrôle des matériaux plutôt qu'un problème qui ne commence qu'au début du soudage.
Le fil doit être protégé de l’humidité, de la poussière, de l’huile et d’autres contaminants. Son emballage d’origine peut contribuer à protéger le matériel pendant le stockage, mais la manipulation après ouverture compte également.
Quelques pratiques de base peuvent aider à maintenir l’état du fil :
- Conservez le fil inutilisé dans un endroit de stockage propre et sec.
- Évitez de placer les bobines ouvertes là où l'humidité peut s'accumuler.
- Manipulez le fil avec un équipement propre.
- Gardez le fil à l'écart des huiles et autres contaminants.
- Vérifiez la bobine avant de la placer sur l'équipement de soudage.
- Protégez le matériel partiellement utilisé lorsqu’il n’est pas utilisé.
Les dommages causés par l’emballage doivent également faire l’objet d’une attention particulière. Si un emballage a été ouvert, déchiré ou exposé à des conditions inappropriées, le fil doit être vérifié avant utilisation.
Le stockage est particulièrement important pour le fil à souder en aluminium ER5183, car la contamination n'est pas toujours visible d'un seul coup d'œil. Un fil peut paraître utilisable alors que son état de surface a déjà changé.
Une bonne manipulation ne remplace pas une bonne préparation au soudage, mais elle élimine une source de variation évitable du processus.
Quels contrôles de qualité sont importants pour le fil de soudage ER5183
Le contrôle qualité commence avant que le fil soit livré à une opération de soudage. Le produit fini doit conserver une composition matérielle et un état physique cohérents afin de pouvoir être traité et utilisé de manière prévisible.
Pour les fabricants, vérifiez le fil ne se limite pas à examiner son apparence. Le processus de production nécessite des contrôles à différentes étapes, depuis les premières matières jusqu'au formage, au traitement de surface, au bobinage et à l'emballage.
Les zones d'inspection importantes peuvent inclure :
| Espace qualité | Ce qui est vérifié |
| Composition du matériau | Constance de l'alliage |
| Diamètre du fil | Régularité le long du fil |
| État des surfaces | Surface propre et adaptée |
| Pourme du fil | Pourmation et enroulement cohérents |
| Conditions d'alimentation | Mouvement fluide à travers l’équipement |
| Emballage | Protection pendant le stockage et le transport |
Le diamètre du fil mérite une attention particulière car de petites variations peuvent affecter le comportement alimentaire. L’état de la surface est également important car les résidus ou la contamination peuvent devenir une source de problèmes de soudage.
Le spooling ne doit pas être négligé. Une bobine correctement formée permet au fil de quitter l'emballage de manière contrôlée. Un enroulement irrégulier, un fil même endommagé ou une mauvaise manipulation peuvent créer des difficultés d'alimentation même lorsque le matériau lui-même répond à la composition prévue.
For Fil de soudure en aluminium ER5183 , le contrôle de production enchaîne donc plusieurs étapes qui peuvent apparaître sans rapport au premier abord. La composition du matériau affecte le métal fondu, la formation du fil affecte l'alimentation, l'état de la surface affecte la propreté et l'emballage affecte la façon dont le matériau arrive au point d'utilisation.
La relation entre ER5183 et 5083 n’est donc pas uniquement façonnée par l’alliage d’apport lui-même. Le métal de base, la composition des charges, l'état du fil, la configuration du soudage, la préparation des joints, le stockage et les contrôles de fabrication jouent tous un rôle dans la détermination du comportement du processus de soudage.
NEXT:Comment les fabricants de fils de soudage en aluminium contrôlent-ils la qualité des fils ?
Produits connexes
-
 Voir plus
Fil de soudure en alliage d'aluminium 5154
-
 Voir plus
Fil de soudure en aluminium et silicium ER4043
-
 Voir plus
Fil de soudage Mig en aluminium ER4047
-
 Voir plus
Fil en alliage Al-Mg ER5154
-
 Voir plus
Fil de soudure en aluminium magnésium ER5087
-
 Voir plus
Fil de soudure en aluminium ER5183
-
 Voir plus
Fil de soudure en aluminium ER5356
-
 Voir plus
Fil de soudure en aluminium ER5554
-
 Voir plus
Fil de soudure en aluminium ER5556
-
 Voir plus
Fil de soudure en aluminium ER1100
-
 Voir plus
Fil de soudure en aluminium ER5754
-
 Voir plus
Fil de soudure en aluminium ER2319

