
Comment tester la qualité du fil de soudure en aluminium : un guide pratique pour les fabricants
Pourquoi tester le fil avant qu’il n’atteigne le pistolet ?
Le travail est simple jusqu'à l'arrivée du fil : une longueur de 3 m de section caissonnée 6061-T6, une bobine de 1,2 mm d'ER5356 et un pistolet MIG qui a produit des billes propres toute la matinée. À mi-chemin de la première soudure, l'arc commence à crépiter, la porosité apparaît sur la face de soudure et le dévidage du fil devient saccadé. La machine n'a pas changé. L'opérateur n'a pas changé. Le fil a. La plupart des échecs de soudage de l'aluminium imputés à l'équipement ou à la technique peuvent être attribués au consommable, et la réparation est bien moins coûteuse qu'une reprise : testez le fil avant de le charger .
Le fil de soudure en aluminium cache bien ses défauts. L'oxyde de surface, les résidus de lubrifiant d'étirage, les fines rayures longitudinales, une section transversale déformée, une mauvaise fonte et même un alliage entièrement différent peuvent tous paraître normaux sur la bobine. Les dommages apparaissent plus tard, à l’intérieur de la soudure, sous forme de porosité, de mauvaise fusion ou d’échec d’un test de pliage. Il est vrai que rien ne remplace une procédure de soudage qualifiée et un opérateur qualifié, mais le fil fixe la limite supérieure de ce que les deux peuvent réaliser. Une inspection à la réception de 15 minutes détecte la plupart de ces problèmes alors que la bobine est encore facile à retourner.
Cette inspection doit être encadrée par AWS A5.10/A5.10M, la norme de classification des métaux d'apport en aluminium. Il définit les gammes de composition d'alliage, les tolérances de diamètre, les conditions d'emballage et les exigences de certification auxquelles le fil d'un fournisseur doit répondre. Si une expédition ne peut pas être attribuée à une classification figurant sur le certificat, traitez chaque contrôle ultérieur avec une suspicion particulière.
Des contrôles en atelier qui ne prennent que quelques minutes
Aucun des tests ci-dessous ne nécessite un laboratoire. Vous avez besoin d'un chiffon propre non pelucheux, d'un micromètre et de suffisamment d'espace libre au sol pour dérouler environ un mètre de fil. Parcourez-les dans l'ordre et vous couvrirez la géométrie, la surface et la physique qui décident si le fil peut s'alimenter et souder correctement.
Qualité de surface : le test de flexion et de torsion
Le test de flexion et de torsion, parfois appelé test de fumée, révèle rapidement une contamination de surface. Coupez un échantillon de 250 mm, pliez-le à 90° à environ 50 mm de chaque extrémité, saisissez une extrémité avec une pince et tournez l'autre extrémité de cinq ou six tours complets. Un fil contenant trop d'oxyde ou de résidus de tréfilage s'écaille, fume ou projette de fines particules lorsque vous le tordez ; dans les cas graves, il se brise avant six tours. Après la torsion, inspectez les virages sous une lumière vive. Les rayures longitudinales, appelées lignes de matrice, signifient que les matrices d'étirage du fournisseur sont usées ou que la lubrification est mauvaise. Un fil propre reste lisse, silencieux et exempt de particules. Passez ensuite un mètre ou deux à travers le chiffon propre : un dépôt gris ou noir sur le chiffon est davantage un signe de contamination, alors qu'un léger éclat uniforme est normal.
Casting and Hélice : le test de déroulement sur un mètre
Faites passer environ un mètre de fil de la bobine et laissez-le tomber naturellement sur un sol propre. Ne le tirez pas droit et ne le forcez pas à plat. Le fil s'installe en boucles et deux nombres le décrivent. Cast est le diamètre du cercle formé par la boucle ; l'hélice indique la distance à laquelle le milieu de la boucle s'élève au-dessus du sol. Pour le fil MIG de 1,2 mm, une fonte d'environ 300 à 600 mm et une hélice de 25 mm ou moins sont des valeurs réalisables, mais la référence doit toujours être la plage indiquée par votre fournisseur dans ses spécifications. Un lancer trop serré fait tourner excessivement le fil sur la bobine et combat le liner ; une hélice haute crée une action de fouet à la pointe qui produit un arc instable et un dépôt irrégulier. C'est pourquoi le contrôle de la coulée et de l'hélice a un effet direct sur la qualité de la soudure et la stabilité de l'alimentation - et pourquoi cela vaut la peine de vérifier avant de monter la bobine.
Diamètre et ovalité : le contrôle micrométrique
Prenez des lectures micrométriques à trois positions ou plus le long d'une nouvelle longueur de fil. A chaque position, lisez le diamètre, faites tourner le micromètre d'un quart de tour et relisez-le. Pour le fil de 1,2 mm, des usines réputées maintiennent le diamètre à ±0,01 mm , et l'ovalité - la différence entre la plus grande et la plus petite lecture sur une seule section transversale - doit rester inférieure à 0,01 mm. Le fil sous-dimensionné perd le contact avec la pointe et fait divaguer l'arc ; les fils surdimensionnés sont la cause classique des bourrages de revêtement et des nids d'oiseaux. Parce que l'ajustement de la pointe de contact est ce qui convertit le transfert de courant en un arc stable, La tolérance du diamètre compte plus que ne le suggèrent la plupart des fiches techniques d'achat. — vérifiez-le sur chaque lot.
Vérification de l'alliage : lisez le certificat, pas l'étiquette
Vous ne pouvez pas identifier un alliage d’aluminium à l’œil nu. Une bobine ER4043 et une bobine ER5356 semblent identiques sur l'étagère, mais la différence entre une charge 4xxx à base de silicium et une charge 5xxx à base de magnésium modifie la fluidité, la résistance aux fissures, la résistance après soudage et même la couleur de la soudure anodisée. Le document le plus important lors du contrôle à l'arrivée est donc le certificat d'essai en usine (MTC), généralement délivré selon la norme EN 10204 3.1, qui indique la composition réelle du lot.
Chaque classification a des limites définies. Le certificat pour un Fil de soudure en aluminium ER5356 , par exemple, devrait montrer du magnésium dans la plage de 4,5 à 5,5 %, avec du silicium en dessous de 0,25 % et du fer en dessous de 0,40 %. Le magnésium est ce qui donne aux soudures 5xxx leur solidité et leur résistance à la corrosion, donc un certificat qui dérive vers la limite inférieure devrait soulever des questions avant le fil.
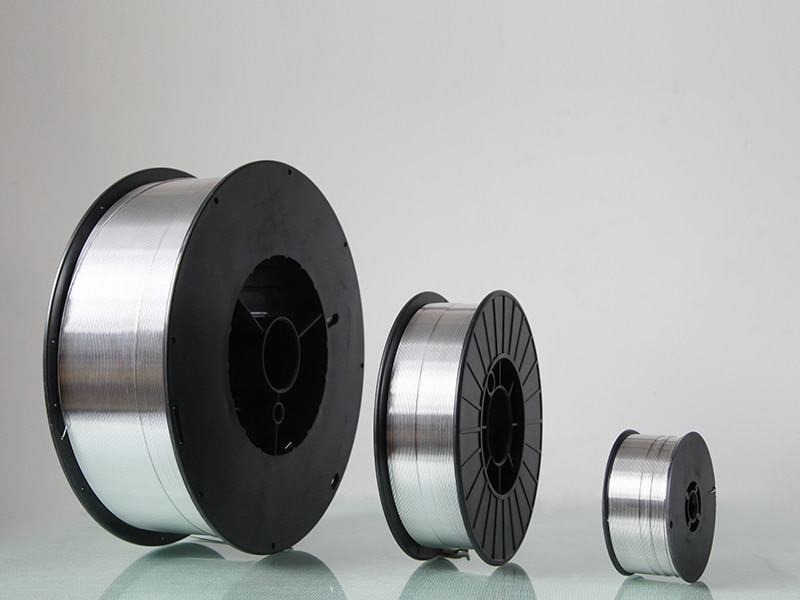 Fil de soudage en aluminium ER5356 - Fabricant Kunliwelding Kunli est votre grossiste incontournable pour le fil de soudage en aluminium ER5356, offrant une résistance et une résistance idéales à la corrosion. Convient pour la marine, un... Voir le produit →
La famille à base de silicium exige une lecture différente. Un certificat pour un Fil de soudure en aluminium et silicium ER4043 devrait contenir du silicium entre 4,5 et 6,0 %, ce qui confère à l'alliage sa fluidité et sa résistance à la fissuration à chaud. Si la soudure doit être anodisée, cette gamme de silicium est importante tant sur le plan esthétique que mécanique.
 Fabricants, fournisseurs de fils de soudage en aluminium ER4043 En tant que fabricants chinois de fils de soudage en aluminium ER4043 et fournisseurs OEM/ODM, Hangzhou Kunli Welding Materials Co., Ltd. fournit en gros un... Voir le produit →
Vérifiez que le numéro de lot figurant sur le certificat correspond à chaque étiquette de bobine et notez la date : le fil d'aluminium stocké trop longtemps dans des conditions humides absorbera suffisamment d'humidité en surface pour provoquer une porosité, même lorsque la composition est parfaite. Si le joint est critique et que le fournisseur n'a pas fait ses preuves, passez quelques minutes avec un spectromètre d'émission optique (OES) pour une identification positive du matériau. Cependant, pour la plupart des ateliers de fabrication, un MTC soigneusement examiné, combiné aux contrôles en atelier ci-dessus, suffit.
Une liste de contrôle d'inspection à la réception en 15 minutes
Pour faire de l'inspection une routine plutôt qu'une réaction, utilisez une liste de contrôle qu'un magasinier, un inspecteur de contrôle qualité ou un soudeur en chef peut compléter en 15 minutes environ avant qu'une bobine ne soit attribuée à une machine.
| Vérifier | Méthode | Directive d'acceptation | Fréquence |
|---|---|---|---|
| Bobine et emballage | Contrôle visuel des brides pliées et de la barrière contre l'humidité déchirée | Aucune déformation ; pas de fil exposé ou sale | Chaque bobine |
| Contamination des surfaces | Test de flexion et de torsion ; lingette avec un chiffon propre | Pas d'écaillage, de fumée, de lignes de matrice ou de résidus de tissu | Chaque bobine |
| Cast | 1 m de déroulement ; mesurer le diamètre de la boucle | Dans la plage indiquée par le fournisseur, par ex. 300-600 mm pour 1,2 mm | Chaque lot |
| Helix | 1 m de déroulement ; mesurer la montée de la boucle | 25 mm ou moins au milieu | Chaque lot |
| Diamètre et ovalité | Micromètre à 3 positions, deux axes par position | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Chaque lot |
| Traçabilité des alliages | Comparez le MTC, les étiquettes de bobine et la liste de colisage | Composition du certificat dans les limites d'AWS A5.10 ; les numéros de lot correspondent | Chaque lot |
| Vérification de l'alimentation et de l'arc | Parcourir 2 à 3 m à travers le pistolet dans les paramètres de production | Alimentation douce, arc stable, pas de nidification d'oiseaux | Première bobine de chaque nouveau lot |
Enregistrez le résultat sur la bobine ou dans votre journal de réception. Si un contrôle échoue, isolez la bobine, photographiez les preuves et donnez au fournisseur le numéro de lot. La réponse qu’ils proposent vous en dit autant sur la relation que le certificat.
Ce que disent les résultats des tests sur votre fournisseur
Les échecs que vous rencontrez pointent dans des directions différentes. La contamination de la surface et des lignes de filière suggère des matrices d'étirage usées, un mauvais nettoyage ou une faible lubrification dans le processus du fournisseur. Hélice élevée et point de coulée incohérent en raison d'une contre-tension incorrecte lors du rembobinage ou d'une manipulation imprudente pendant le transport. Les fils déformés proviennent généralement de problèmes d’étirage ou de redressage. Un certificat qui ne correspond pas à l'étiquette du lot est le constat le plus grave : cela signifie que le système de traçabilité du fournisseur est troué.
Avant de vous engager dans une nouvelle source, il vaut la peine de comprendre ce qu'un fournisseur fiable fait pour garantir la compatibilité des fils avec votre équipement, vos alliages et votre routine d'inspection. Les fournisseurs qui gèrent leurs propres lignes de dessin et conservent des instruments de test dans l'usine sont plus faciles à auditer que les sociétés commerciales qui ré-étiquetent uniquement les bobines importées. Ils doivent également être capables de répondre clairement à trois questions :
- Comment la coulée et l'hélice sont-elles contrôlées à la station de bobinage ?
- Comment le diamètre est-il vérifié sur chaque lot de production ?
- Le certificat de l'usine fait-il référence au lot réel dans votre entrepôt et ce lot peut-il être retracé jusqu'à la chaleur ?
Pour les travaux structurels et maritimes, la même diligence raisonnable s’applique aux enduits à plus haute résistance. Un Fil de soudure en aluminium ER5183 , communément spécifié pour la plaque 5083, devrait afficher du manganèse entre 0,5 et 1,0 % à côté de sa plage de magnésium ; le certificat devrait vous permettre de retracer la chaleur jusqu'à la fonte. Lorsque la documentation le confirme, les tests en atelier confirment simplement ce que le fabricant savait déjà.
 Fabricants de fil de soudage en aluminium ER5183 - Fournisseurs Kunli Fil de soudage en aluminium ER5183 fourni par le fabricant Kunli, adapté au soudage automobile et industriel avec une grande résistance et corr... Voir le produit →
Une dernière remarque : les tests ne représentent que la moitié de la bataille. Une fois le fil passé, stockez-le dans un endroit sec et à température stable, remplacez la barrière contre l'humidité après chaque utilisation et utilisez d'abord des emballages scellés. La qualité que vous avez vérifiée au stade de l'entrée des marchandises devrait survivre jusqu'à ce que le fil devienne réellement la soudure - et un fil qui a été testé et protégé est un fil qui ne vous coûtera pas un après-midi de retouche.
NEXT:Comment les fabricants de fils de soudage en aluminium contrôlent-ils la qualité des fils ?
Produits connexes
-
 Voir plus
Fil de soudure en alliage d'aluminium 5154
-
 Voir plus
Fil de soudure en aluminium et silicium ER4043
-
 Voir plus
Fil de soudage Mig en aluminium ER4047
-
 Voir plus
Fil en alliage Al-Mg ER5154
-
 Voir plus
Fil de soudure en aluminium magnésium ER5087
-
 Voir plus
Fil de soudure en aluminium ER5183
-
 Voir plus
Fil de soudure en aluminium ER5356
-
 Voir plus
Fil de soudure en aluminium ER5554
-
 Voir plus
Fil de soudure en aluminium ER5556
-
 Voir plus
Fil de soudure en aluminium ER1100
-
 Voir plus
Fil de soudure en aluminium ER5754
-
 Voir plus
Fil de soudure en aluminium ER2319

