
Fil de soudage en aluminium pour aluminium fin : explication des facteurs de sélection clés
Placez une feuille 6061-T6 de 1,6 mm sur le banc avec le même fil ER5356 de 1,2 mm qui s'est déroulé proprement sur une plaque de 8 mm, et la défaillance est prévisible : brûlure dans le premier tiers du cordon, distorsion qui soulève la feuille et traînées de porosité derrière chaque hésitation. Le fil qui fonctionne sur des tôles épaisses n'est pas le bon matériau pour les sections minces, car le choix du fil, et non les réglages de la machine, détermine l'équilibre thermique. Ce sont les facteurs de sélection qui comptent lorsque le métal de base mesure 3 mm ou moins.
Pourquoi l'aluminium fin punit le mauvais choix de fil
L'aluminium fin échoue lorsque l'apport de chaleur dépasse ce que la section transversale peut évacuer, et la sélection du fil détermine la quantité de chaleur qui pénètre dans le joint.
L'aluminium conduit la chaleur à environ 237 W/mK, soit quatre à cinq fois plus vite que l'acier doux, tandis que son point de fusion n'est que de 660 °C. La couche d'oxyde à la surface fond à près de 2 072 °C. Cet écart entre la fusion de la base et la rupture de l'oxyde est si étroit que toute chaleur supplémentaire provenant d'un fil surdimensionné apparaît immédiatement comme une brûlure ou un affaissement.
Trois facteurs liés au fil deviennent la variable critique en dessous de 3 mm d'épaisseur :
- Apport de chaleur : un fil de plus grand diamètre nécessite un courant plus élevé pour fondre, et la section mince ne peut pas absorber cette énergie assez rapidement.
- Force d'arc : les fils lourds 5xxx produisent un arc plus chaud et plus agressif qui coupe les matériaux fins avant que la piscine ne gèle.
- Fluidité : un fil qui mouille rapidement ferme le bain de soudure plus tôt, réduisant ainsi le temps pendant lequel la zone fondue reste ouverte sur une tôle fine.
La brûlure se produit lorsque le bain de soudure pénètre dans toute l'épaisseur de la section et que le métal en fusion tombe. Sur l'aluminium en dessous de 3 mm, le burn-through est un problème de sélection de fil avant d'être un problème de réglage.
La famille Alloy d’abord : 4xxx contre 5xxx
Pour l'aluminium fin, la famille 4xxx (aluminium-silicium) est la valeur par défaut la plus sûre, tandis que les fils 5xxx (aluminium-magnésium) sont réservés aux joints qui nécessitent leur résistance ou leur adaptation à la corrosion.
ER4043 et ER4047 sont les deux fils 4xxx sur lesquels s'appuient les fabricants pour les matériaux fins. Leur teneur en silicium de 5 % et 12 % respectivement réduit la plage de fusion et augmente la fluidité, de sorte que le bain de fusion s'humidifie et gèle rapidement - une congélation rapide est la meilleure défense contre les brûlures. Sur les métaux de base 6xxx tels que le 6061, les fils 4xxx résistent également mieux à la fissuration à chaud que les fils 5xxx.
ER5356 et ER5183, les bêtes de somme 5xxx, offrent une résistance une fois soudée plus élevée et une bonne correspondance de couleur après anodisation sur les métaux de base 5xxx. Le compromis sur une feuille mince est un arc plus dur et un bassin à mouillage plus lent. Lorsque le joint a réellement besoin d'une résistance de 5xxx, 1,0 mm ER5356 est réalisable ; 1,2 mm est rarement justifié sur du papier 2 mm.
| Critère de sélection | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| Meilleure correspondance pour les métaux de base | 3xxx, 6xxx, 6061, fonte d'aluminium | 5xxx, 5052, 5083, 5086 |
| Résistance à la fissuration à chaud sur 6xxx | Élevé | Modéré, nécessite une technique minutieuse |
| Résistance une fois soudée | Inférieur, environ 170-200 MPa | Élevéer, about 240-280 MPa |
| Fluidité sur feuille fine | Excellent, mouillage rapide | Arc plus bas et plus dur |
| Correspondance des couleurs anodisées | Gris plus foncé | Bonne correspondance sur la base 5xxx |
| Risque de brûlure sur 2 mm | Inférieur | Élevéer |
Pour la plupart des sections fines 6xxx, la gamme de produits ER4043 ci-dessous constitue un point de départ pratique pour des essais.
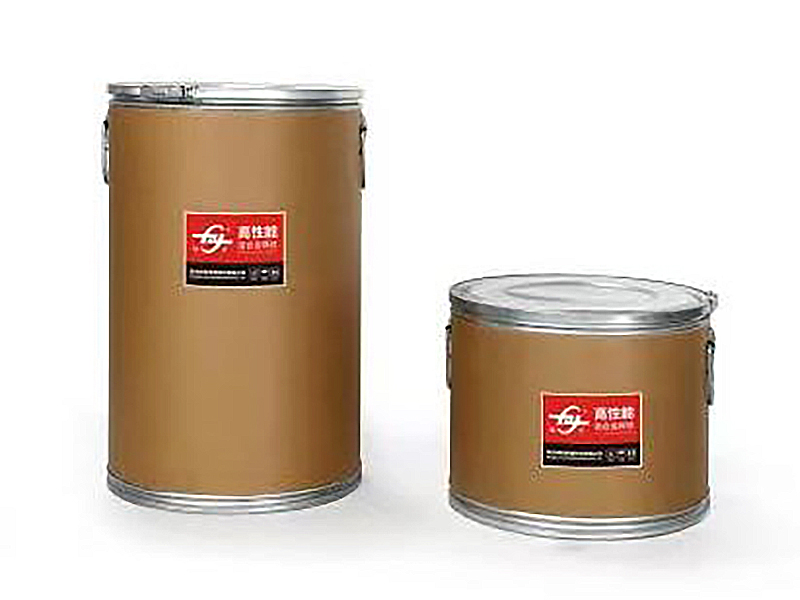 Fil de soudure en aluminium et silicium ER4043 pour sections fines 6xxx Ce métal d'apport à 5 % de silicium offre une bonne fluidité et pénétration, ce qui en fait un point de départ pratique pour des essais sur de fines sections d'aluminium 6xxx avant d'ajuster le diamètre du fil. Voir le produit →
Le diamètre du fil contrôle l’apport de chaleur
Le diamètre du fil est le levier le plus direct sur l'apport de chaleur : pour l'aluminium d'une épaisseur inférieure à 3 mm, passez de 1,2 mm à 1,0 mm ou 0,8 mm avant de toucher la tension ou la vitesse de déplacement.
Utilisez l'épaisseur du joint pour définir le diamètre de départ et traitez la plage actuelle comme une conséquence et non comme une entrée. Un fil de 1,2 mm a besoin d'environ 120 à 160 A pour fondre correctement ; un fil de 0,8 mm fond proprement à 60-90 A. Sur une feuille de 2 mm, cette différence est la ligne entre une perle nette et une rangée de trous.
L’alimentation est la seconde moitié du problème du diamètre. Le fil d'aluminium est souple et le fil de 0,8 mm a environ un tiers de la résistance d'une colonne de 1,2 mm. C'est pourquoi les tolérances de coulée et d'hélice sont importantes : la coulée, le diamètre naturel des boucles de fil, doit rester entre 300 et 600 mm, tandis que l'hélice, la levée verticale à partir d'une surface plane, doit rester inférieure à 12 mm. Les valeurs en dehors de cette plage produisent des nids d'oiseaux, des démarrages d'arc irréguliers et une extension de fil incohérente.
Pour les applications 4xxx fines où la piscine doit geler le plus rapidement possible, l'ER4047 avec 12 % de silicium pousse la fluidité encore plus loin que l'ER4043.
 Fil de soudage MIG en aluminium ER4047 avec 12 % de silicium Avec 12 % de silicium, ce fil offre une fluidité supérieure à celle du ER4043, aidant le bain de soudure à geler plus rapidement pour les applications 4xxx fines. Offre également une excellente résistance à la corrosion et une faible déformation. Voir le produit →
L’alimentabilité et la qualité de l’approvisionnement déterminent la cohérence
Le soudage cohérent de feuilles minces est impossible si la chimie de l’alliage, l’état de surface et les tolérances mécaniques dérivent entre les bobines.
La porosité de l'aluminium provient principalement de l'hydrogène, introduit par les oxydes de surface, les lubrifiants d'étirage et l'humidité absorbée. Un fil qui semble propre peut encore contenir suffisamment de résidus pour produire de la porosité dans chaque soudure. Des fournisseurs fiables contrôlent l'ensemble de la ligne - coulée, homogénéisation, étirage, nettoyage et enroulement des couches - et soutiennent chaque chaleur avec des données de test.
Les certifications indiquent également quelles industries un fournisseur dessert déjà. Les marques tierces acceptées pour le fil de soudage en aluminium incluent Base de données, CE, ABS, DNV et CSC. Un fabricant titulaire de certifications maritimes et ferroviaires a passé avec succès des audits que la plupart des usines de fils à usage général ne tentent jamais. Matériaux de soudage Cie., Ltd de Hangzhou Kunli. est l'un de ces fabricants : il se positionne comme un producteur de remplacement des importations de fil de soudage en aluminium haute performance, avec plus de 20 ans d'expérience dans la production de fil d'aluminium, une capacité annuelle supérieure à 2 500 tonnes et environ la moitié de sa production est exportée vers plus de 30 pays.
Un flux de travail de sélection en cinq étapes
Le flux de travail en cinq étapes ci-dessous s'applique à chaque travail sur aluminium fin, que vous exécutiez du MIG, du TIG ou du GMAW pulsé.
- Identifiez l'alliage de base et l'état. Confirmez s'il s'agit d'un alliage de la série 6xxx comme le 6061-T6 ou d'un alliage 5xxx comme le 5083, car cela seul décide de la famille de charges.
- Verrouillez la famille d'alliages. Utilisez 4xxx pour un papier fin 6xxx et 5xxx pour un papier fin 5xxx ; faites correspondre la charge au métal de base avant de considérer le diamètre.
- Choisissez le diamètre dans le tableau des épaisseurs. Commencez par une feuille de 0,8 mm jusqu'à 1,5 mm et 1,0 mm de 1,5 à 3 mm ; ne se déplacent que jusqu'à 1,2 mm lorsque le joint dépasse 3 mm.
- Vérifiez les données d'alimentabilité. Confirmez un lancer entre 300 et 600 mm, une hélice inférieure à 12 mm et une surface de fil propre et brillante avec un enroulement de couche de bobine stable.
- Demandez des documents de qualité traçables. Demandez le certificat thermique, le rapport sur la composition de l'alliage et des copies des certifications telles que DB, CE, ABS, DNV ou CCS avant la première commande d'essai.
Travailler sur ces cinq points prend environ dix minutes par changement de matériau et élimine la plupart des défaillances de tôles fines avant qu'elles n'atteignent la cellule de soudure. Pour une version condensée de la même logique, le guide de décision rapide pour la sélection des fils sur ce site compresse les cinq chèques en une seule carte de référence.
Foire aux questions
Quel est le meilleur fil de soudure en aluminium pour l’aluminium fin ?
Pour la plupart des travaux d'aluminium minces entre 1,5 et 3 mm, ER4043 à 1,0 mm est le point de départ par défaut. L'ER4047 est un meilleur choix lorsque vous avez besoin d'une fluidité maximale et d'un gel le plus rapide possible, et l'ER5356 appartient aux métaux de base 5xxx où la résistance ou la correspondance des couleurs comptent plus que la facilité de contrôle.
Puis-je utiliser ER5356 pour l’aluminium fin ?
Oui, à deux conditions : le métal de base doit être un alliage 5xxx et le diamètre doit être de 1,0 mm ou moins. Maintenez un ampérage faible et une vitesse de déplacement élevée, car sinon l'arc 5xxx plus chaud pousserait la combustion.
 Fil de soudure en aluminium ER5356 pour alliages 5xxx et tôles fines Ce métal d'apport à 5 % de magnésium convient aux métaux de base 5xxx en épaisseurs fines lors de l'utilisation de diamètres de 1,0 mm ou moins. Maintenez un ampérage faible et une vitesse de déplacement élevée pour éviter les brûlures. Voir le produit →
Quel diamètre de fil convient le mieux pour l'aluminium de 1,5 à 2 mm ?
Utilisez 0,8 mm pour la plage de 1,5 mm et 1,0 mm pour le saut à 2 mm. Les deux maintiennent le courant en dessous de 110 A, ce qui donne au bain de soudure suffisamment de temps pour se solidifier avant que la chaleur ne pénètre dans toute la section.
Pourquoi ma fine soudure en aluminium continue-t-elle de se fissurer ?
Les fissures sur une fine tôle 6xxx sont presque toujours des fissures à chaud provoquées par une charge riche en magnésium ou un bain de soudure sous-dimensionné. Passez au ER4043 ou ER4047, gardez le joint propre et augmentez la vitesse de déplacement pour que la piscine ne s'attarde pas.
NEXT:Fil en alliage d'aluminium pour l'impression 3D : propriétés, applications et avantages dans la fabrication additive métallique
Produits connexes
-
 Voir plus
Fil de soudure en alliage d'aluminium 5154
-
 Voir plus
Fil de soudure en aluminium et silicium ER4043
-
 Voir plus
Fil de soudage Mig en aluminium ER4047
-
 Voir plus
Fil en alliage Al-Mg ER5154
-
 Voir plus
Fil de soudure en aluminium magnésium ER5087
-
 Voir plus
Fil de soudure en aluminium ER5183
-
 Voir plus
Fil de soudure en aluminium ER5356
-
 Voir plus
Fil de soudure en aluminium ER5554
-
 Voir plus
Fil de soudure en aluminium ER5556
-
 Voir plus
Fil de soudure en aluminium ER1100
-
 Voir plus
Fil de soudure en aluminium ER5754
-
 Voir plus
Fil de soudure en aluminium ER2319

