
Allongement du fil de soudage en aluminium : facteurs clés qui déterminent la qualité de la soudure
L'année dernière, un atelier de fabrication du Shandong est passé du ER5356 importé à un fil local moins coûteux. Le certificat chimique indiquait 4,8 % de magnésium, mais le rapport d'essai du lot indiquait un allongement de 11 % au lieu des 22 % attendus. En deux semaines, les rejets aux tests de pliage ont atteint 30 % et les soudures MIG sur 5 083 plaques se sont fissurées le long de la ligne de fusion lors du démoulage du montage.
Le fil répondait à ses spécifications chimiques et n’a toujours pas réussi à être produit. La spécification manquante était l'allongement. Pour le fil de soudage en aluminium, l'allongement est la propriété mécanique qui relie la conception de l'alliage, le processus d'étirage et de recuit et l'intégrité finale de la soudure. C’est aussi le numéro que la plupart des acheteurs sautent.
Ce que mesure réellement l’allongement du fil de soudage en aluminium
L'allongement est le pourcentage d'extension plastique qu'un échantillon de fil atteint à la rupture lors d'un essai de traction standardisé. Il s'agit de la mesure la plus directe de la ductilité du métal d'apport disponible sur un certificat de matériau.
Dans l'essai de traction défini par AWS A5.10, un échantillon de fil est tiré jusqu'à rupture, et l'allongement est l'augmentation de la longueur de référence divisée par la longueur d'origine, exprimée en pourcentage. Un allongement plus élevé signifie que le fil absorbe plus de contrainte plastique avant de se rompre. Dans un dépôt de soudure, la même propriété détermine si le métal solidifié peut s'étirer sous l'effet d'une contrainte de retrait sans se déchirer.
Deux valeurs comptent. L'allongement du fil décrit la matière première ; L'allongement du dépôt après soudage décrit le métal fondu solidifié et prédit les performances réelles en service. Un rapport de test complet indique les deux.
Pourquoi l'allongement contrôle directement la qualité du soudage
Un dépôt de soudure présentant un allongement adéquat résiste aux fissures de solidification, passe avec succès les tests de pliage guidés et tolère les charges de service sans rupture fragile, tandis qu'un enduit à faible allongement multiplie le risque des trois.
Lorsqu'une soudure refroidit, l'aluminium rétrécit d'environ 6 % en volume et le dépôt solidifiant doit se déformer plastiquement pour s'adapter à cette contrainte. La chimie contrôle la résistance à la fissuration à chaud dans la plage de température fragile, mais après solidification, l'allongement supporte la charge. Les tests de pliage sont des tests d'allongement dans une autre géométrie.
- Les tests de pliage réussissent sans déchirure des bords
- Les fissures et les générateurs de contraintes absorbent les contraintes
- Alimentation en fil constante dans les pistolets MIG
- Comportement fiable en fatigue sur les charpentes
- Fissures de la ligne Fusion lors de la sortie du luminaire
- Rejets de courbure sur composants maritimes et ferroviaires
- Fissures au cratère et aux points start-stop
- Rupture prématurée sur assemblages vibrants
Les fabricants de produits marins et cryogéniques choisissent des charges 5xxx alliées au magnésium pour leur résistance et leur ductilité.
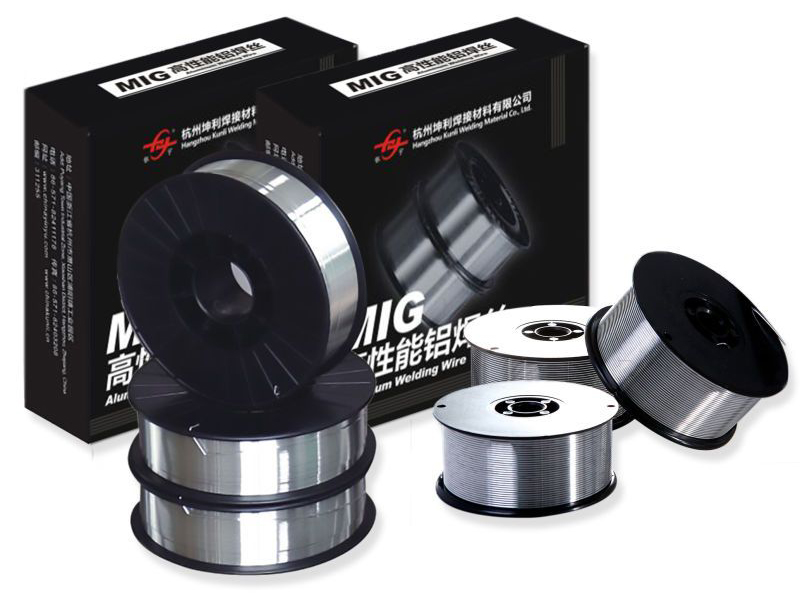 Fil de soudage en aluminium ER5183 pour applications marines et cryogéniques Cette charge de magnésium-manganèse offre une résistance élevée après soudage et une résistance à la corrosion par l'eau de mer, ce qui en fait un choix fiable pour les joints de la série 5xxx où les valeurs d'allongement doivent être vérifiées sur le certificat. Voir le produit →
Cinq facteurs qui déterminent l'allongement final
La chimie de l'alliage, l'historique de l'étirage à froid, le recuit final, le diamètre du fil et l'état de surface se combinent pour définir la valeur d'allongement imprimée sur le certificat.
- Chimie des alliages. Le magnésium augmente le taux d'écrouissage et la résistance finale ; le silicium réduit la ductilité. Les ER5356 et ER5183 offrent un allongement supérieur à celui de l'ER4043 à trempe équivalente.
- Histoire du dessin et du recuit. L'étirage à froid d'une tige jusqu'à 1,2 mm augmente la résistance et détruit l'allongement. Un recuit final approprié restaure la ductilité ; un fil sous-recuit peut descendre 10 à 15 points plus bas.
- Diamètre du fil. Le fil inférieur à 1,0 mm reçoit une réduction d'étirage cumulée plus importante et nécessite un contrôle de recuit plus strict pour correspondre à l'allongement du fil de 1,6 mm.
- État des surfaces. Les rayures, les lubrifiants de formation et les taches d'oxyde agissent comme des entailles qui déclenchent une rupture précoce lors de l'essai de traction et raccourcissent la durée de vie de la pointe de contact.
- Cohérence des lots. Une légère dérive de la température du four de recuit peut modifier l'allongement de 5 à 8 points entre des lots présentant une chimie identique.
Si votre application dépend de la ductilité plus élevée des alliages 5xxx, vérifiez les valeurs documentées avant de commander.
 Fil de soudure en aluminium ER5356 avec valeurs d'allongement documentées Recommandé pour les alliages 5xxx et 6xxx, ce fil à 5 % de magnésium correspond à la couleur du métal de base anodisé. Vérifiez l'allongement indiqué par rapport à AWS A5.10 avant de commander pour confirmer qu'il répond à vos exigences de ductilité. Voir le produit →
Comment vérifier l'allongement lors de l'approvisionnement en fil
Demandez des rapports de tests mécaniques spécifiques au lot, confirmez que la longueur de la jauge et la méthode de test correspondent à AWS A5.10, et validez le numéro avec votre propre inspection entrante.
- Exigez des certificats de conformité citant les données de test réelles pour les fûts livrés, et non les gammes de brochures.
- Vérifiez le parcours des matières premières : alliage de base, source de fil machine, passes d'étirage et enregistrements de recuit.
- Confirmez la méthode de test ; différentes longueurs de jauge produisent différents nombres d'allongement.
- Exécutez un test de pliage guidé entrant sur une plaque rainurée pour les travaux critiques.
| Alliage | Allongement du fil, recuit | Allongement du dépôt | Caractéristique |
| ER1100 | 30-40% | 18-30% | Ductilité maximale, faible résistance |
| ER4043 | 12-18% | 6-12% | Match anodisé à base de silicium, résistant aux fissures |
| ER4943 | 15-20% | 9-14% | Résistance supérieure à celle du ER4043, bonne correspondance des couleurs |
| ER5356 | 20-26% | 14-19% | Haute résistance, ductile, correspondance des couleurs |
| ER5183 | 20-25% | 15-20% | Résistance cryogénique de qualité marine |
| ER5556 | 22-28% | 15-20% | Magnésium le plus élevé, résistance maximale |
Pour le 6061 et d'autres alliages traitables thermiquement, l'ER4043 reste la charge par défaut et est largement stocké.
 Fil de soudure en aluminium et silicium ER4043 pour alliages traitables thermiquement Une charge de silicium à 5 % largement stockée avec une excellente fluidité, idéale pour le 6061 et les alliages similaires. Vérifiez les enregistrements de processus du fabricant pour confirmer que l’allongement est cohérent d’un lot à l’autre avant utilisation. Voir le produit →
Confirmez que le fabricant documente le processus de contrôle qualité de l’alliage au fil fini et peut fournir des enregistrements de processus sur demande. La traçabilité est la seule preuve pratique que l'allongement est reproductible d'un lot à l'autre.
Pour les programmes structurels, recherchez une validation institutionnelle. Hangzhou Kunli Welding Materials Co., Ltd. détient les approbations Base de données, CE, ABS, DNV et CSC et des relations d'approvisionnement qualifiées avec CRRC et Maersk.
Étapes pratiques pour protéger l’allongement en production
L'allongement intégré au fil n'est préservé que si le stockage, le système d'alimentation et les paramètres de soudage évitent les dommages de surface, l'absorption d'humidité et les changements involontaires au niveau de l'arc.
- Conserver les bobines ouvertes dans des armoires sèches à une humidité relative inférieure à 40 % ; l'humidité produit des couches d'oxyde qui agissent comme initiateurs de fissures.
- Passez à travers des doublures en PTFE avec un minimum de courbures ; les plis font travailler le fil à froid et dégradent la ductilité.
- Remplacez les pointes de contact lorsque l'usure de l'alésage dépasse 0,1 mm ; les pointes usées ajoutent de la friction et rayent le fil.
- Tenez le dépassement dans la plage de 15 à 20 mm ; un dépassement excessif augmente le chauffage par résistance.
- Conservez le fil dans son emballage d'origine jusqu'à son utilisation ; les huiles cutanées créent des chemins de porosité.
Foire aux questions sur l'allongement des fils
Quel est le bon pourcentage d’allongement pour le fil de soudage en aluminium ?
Pour le fil recuit, les alliages 5xxx fournissent généralement 20 à 28 %, les alliages 4xxx 12 à 18 % et l'ER1100 au-dessus de 30 %. Pour les dépôts en service structurel, un minimum de 14 à 18 % est un seuil fiable.
Un allongement plus élevé signifie-t-il toujours une meilleure qualité de soudure ?
Le n° ER4043 a un allongement inférieur à celui du ER5183 mais une meilleure résistance aux fissures sur les alliages traitables thermiquement car le silicium contrôle la plage de solidification. Équilibrez l’allongement avec la résistance, la réponse à la corrosion et le comportement à la fissuration.
Pourquoi les fils 5xxx présentent-ils un allongement plus élevé que les fils 4xxx ?
Le magnésium dans les fils 5xxx se renforce grâce à une solution solide sans le réseau de silicium fragile qui limite la ductilité des fils 4xxx. Le recuit restaure la ductilité du fil tréfilé ; la chimie fixe le plafond.
Quelle norme régit les tests d’allongement du fil de soudage en aluminium ?
AWS A5.10 classe les métaux d'apport en aluminium et fait référence aux procédures de traction ; L'ISO 18273 définit les désignations des alliages. Comparez les valeurs uniquement sous la même longueur de jauge et la même méthode de test.
NEXT:Fil de soudage en aluminium pour aluminium fin : explication des facteurs de sélection clés
Produits connexes
-
 Voir plus
Fil de soudure en alliage d'aluminium 5154
-
 Voir plus
Fil de soudure en aluminium et silicium ER4043
-
 Voir plus
Fil de soudage Mig en aluminium ER4047
-
 Voir plus
Fil en alliage Al-Mg ER5154
-
 Voir plus
Fil de soudure en aluminium magnésium ER5087
-
 Voir plus
Fil de soudure en aluminium ER5183
-
 Voir plus
Fil de soudure en aluminium ER5356
-
 Voir plus
Fil de soudure en aluminium ER5554
-
 Voir plus
Fil de soudure en aluminium ER5556
-
 Voir plus
Fil de soudure en aluminium ER1100
-
 Voir plus
Fil de soudure en aluminium ER5754
-
 Voir plus
Fil de soudure en aluminium ER2319

