
Fil de soudage en aluminium MIG vs baguette de soudage en aluminium TIG : guide de sélection
Une décision en atelier entre le fil de soudage en aluminium MIG et la baguette de soudage en aluminium TIG repose rarement sur la qualité supérieure d'un produit. Une bobine de 12 kg de fil MIG ER5356 et un paquet de 1 kg de tiges TIG droites ER5356 portent le même numéro d'alliage, mais ils répondent à des réalités de production différentes. Le fil MIG doit passer à travers une doublure, un tube de contact et une buse sans nidification d'oiseaux ni retour de flamme. La tige TIG doit rester droite, propre et facile à introduire à la main dans une petite flaque d'eau. La même métallurgie se comporte différemment lorsque le dépôt est automatique plutôt que manuel.
La conclusion en une phrase : Choisissez le fil de soudage MIG en aluminium lorsque vous avez besoin d'un taux de dépôt sur un matériau de 3 mm et plus épais ; choisissez la baguette de soudage TIG en aluminium lorsque vous avez besoin d'un contrôle thermique et de produits cosmétiques pour les joints sur des sections minces ou des passages de racines critiques.
Différences de processus qui modifient la sélection des charges
Le soudage MIG de l'aluminium utilise un fil-électrode continu et un arc électrique qui fait fondre à la fois le métal de base et le fil. Le soudage TIG de l'aluminium utilise une électrode en bois non consommable, un arc alternatif et une tige de remplissage séparée. Cette différence affecte la façon dont vous achetez et manipulez le métal d’apport.
| Point de comparaison | Fil de soudage MIG en aluminium | Baguette de soudage TIG en aluminium |
|---|---|---|
| Formulaire de remplissage | Fil en bobine continuer | Tige coupée ou fil alimenté à la main |
| Contrôle de la chaleur | Réglé par tension, alimentation en fil et déclenchement | La pédale ajuste instantanément l'ampérage |
| Épaisseur pratique | Meilleur à partir de 3 mm | Idéal de 0,8 mm à 6 mm |
| Taux de dépôt | Élevé ; plusieurs kg par heure sur des articulations longues | Faible à modéré ; limitée par l'alimentation manuelle |
| Aspect de la soudure | Finition commerciale légèrement convexe | Lisse, propre, facile à contrôler sur les surfaces visibles |
| Défauts typiques | Problèmes d’alimentation, burnback, porosité | Inclusion de tungstène, erreur de l'arc, distorsion |
| Compétence de l'opérateur | La configuration est essentielle ; technique plus facile à apprendre | Habileté manuelle élevée ; coordination de la torche et de la tige |
Les deux procédés utilisent 100 % d’argon ou un mélange argon-hélium pour l’aluminium. Ni l’un ni l’autre n’utilise de fil fourré dans la production normale. La gamme d'alliages est la même pour le fil MIG et la tige TIG, c'est pourquoi les exigences du processus et des joints déterminent davantage la décision d'achat finale que la seule famille d'alliages.
Familles d'alliages : charges 4xxx vs 5xxx
La tige TIG et le fil MIG sont disponibles dans les mêmes familles d'alliages. Lire « tige » dans un numéro de pièce ne signifie pas une qualité inférieure ; cela signifie que le matériau est coupé à longueur et destiné à une alimentation manuelle. La logique de sélection métallurgique reste la même.
Série 4xxx : charges à base de silicium
ER4043 est l'agent de remplissage par défaut pour le soudage des pièces 6061, 6063 et de nombreuses pièces en fonte d'aluminium. Il contient environ 5 % de silicium, ce qui lui confère une flaque fluide, un bon mouillage et une résistance à la fissuration à chaud. Il pardonne les métaux de base sales ou mixtes et fonctionne bien dans les applications MIG et TIG. Le compromis est une résistance une fois soudée Inférieure et une finition grise ou foncée après anodisation. Pour les travaux de réparation et les extrusions fines, Fil de soudure en aluminium et silicium ER4043 est souvent le premier choix.
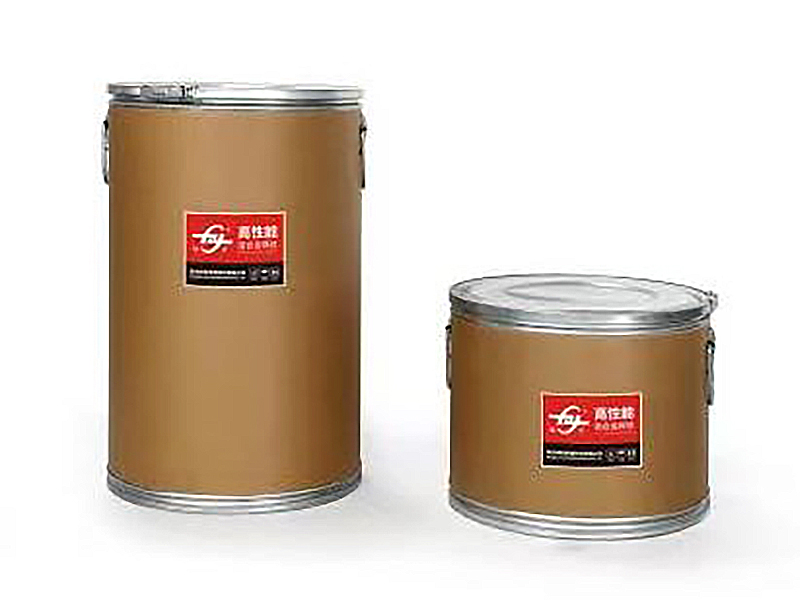 Fabricants, fournisseurs de fils de soudage en aluminium ER4043 En tant que fabricants chinois de fils de soudage en aluminium ER4043 et fournisseurs OEM/ODM, Hangzhou Kunli Welding Materials Co., Ltd. fournit en gros un... Voir le produit →
Série 5xxx : charges à base de magnésium
ER5356 ajoute environ 5 % de magnésium et produit une résistance à la traction plus élevée, une meilleure correspondance des couleurs après anodisation et une plus grande résistance à la corrosion dans les atmosphères marines. Il s'agit d'une tige TIG courante pour les réparations de bateaux et de rails architecturaux, et d'un fil MIG commun pour les cadres, les remorques et les appareils sous pression. Pour le métal de base 5083, l'ER5183 offre une résistance une fois soudée légèrement supérieure et une meilleure tenue en eau salée que l'ER5356. Les ateliers qui soudent de l'aluminium de qualité marine se tournent souvent vers Fil de soudure en aluminium ER5183 pour les travaux de gros œuvre. Lorsque le joint doit correspondre à la couleur anodisée après soudage, Fil de soudure en aluminium ER5356 reste le choix de référence.
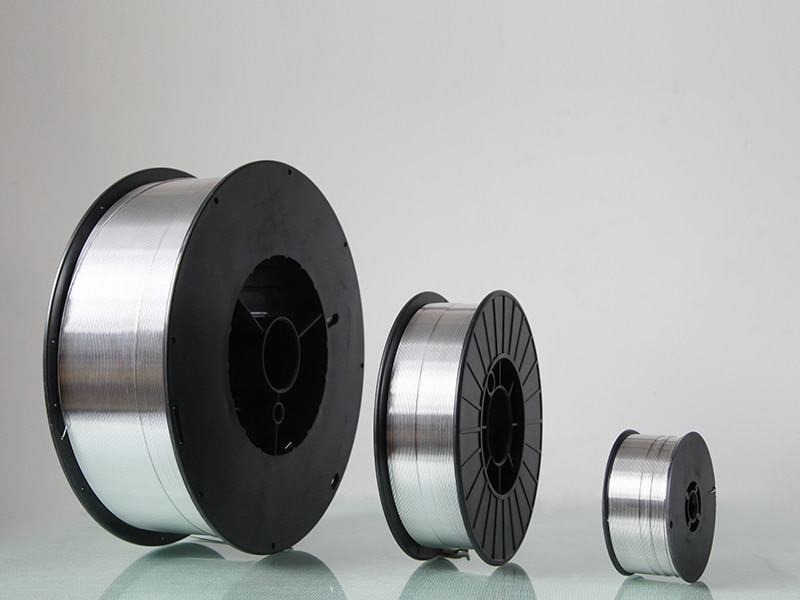 Fil de soudage en aluminium ER5356 - Fabricant Kunliwelding Kunli est votre grossiste incontournable pour le fil de soudage en aluminium ER5356, offrant une résistance et une résistance idéales à la corrosion. Convient pour la marine, un... Voir le produit →
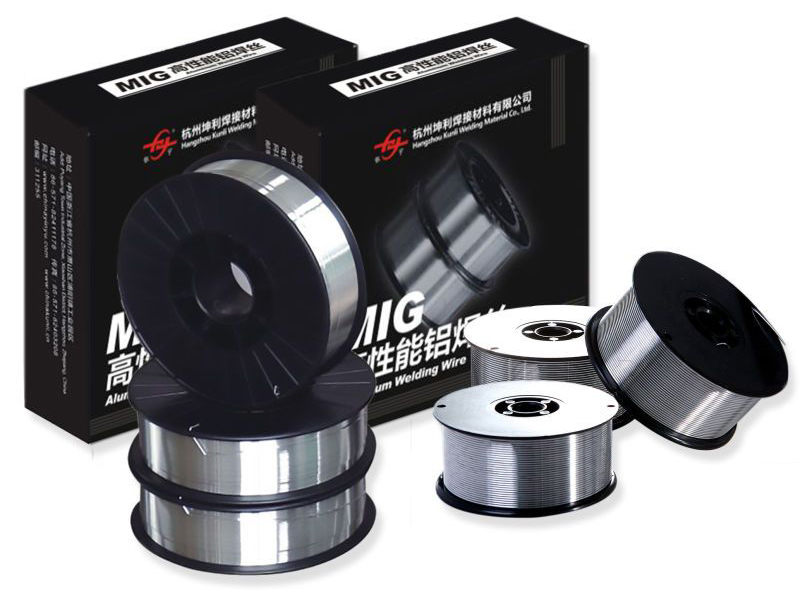 Fabricants de fil de soudage en aluminium ER5183 - Fournisseurs Kunli Fil de soudage en aluminium ER5183 fourni par le fabricant Kunli, adapté au soudage automobile et industriel avec une grande résistance et corr... Voir le produit →
| Alliage | Série | Ajout de clé | Meilleurs métaux de base | Anodisation | Utilisation typique |
|---|---|---|---|---|---|
| ER4043 | 4xxx | 5% Si | 6061, 6063, moulage | Gris à foncé | Extrusions, sections hachées, réparation de fonderie |
| ER5356 | 5xxx | 5% mg | 5052, 5083, 6061 | Bonne correspondance des couleurs | Marine, architecturale, automobile |
| ER5183 | 5xxx | ~5 % de Mg plus de légers raffinements | 5083, 5086, 5052 | Légère différence de couleur | Navires, chars, fabrications à haute résistance |
Si vous soudez de l'aluminium de la série 6xxx, un mastic 4xxx est généralement le choix le plus sûr lorsque la fissuration et l'écoulement sont les principaux risques. Si vous avez besoin de solidité et de résistance à la corrosion dans un métal de base 5xxx, utilisez un enduit 5xxx. Cette règle s'applique aussi bien aux fils MIG en bobine qu'aux tiges TIG droites.
Critères pratiques de sélection pour l'atelier de soudage
L'étape suivante consiste à faire correspondre le formulaire de remplissage au travail. Utilisez les conseils suivants :
- Choisissez la baguette de soudage TIG en aluminium lorsque le joint est visible, que le métal de base est mince ou que les spécifications exigent une distorsion minimale.
- Choisissez le fil de soudage MIG pour aluminium lorsque vous avez des joints longs, des sections épaisses ou un calendrier de production qui dépend d'une production continue.
- Faites correspondre l'alliage d'apport au métal de base : 4xxx pour les applications 6xxx et les pièces moulées, 5xxx pour les applications 5xxx et certaines applications 6xxx.
- Vérifiez le diamètre : une tige de 1,6 mm est pratique pour le TIG sur une tôle de 2 à 3 mm, tandis qu'un fil MIG de 1,2 mm est un point de départ courant pour le soudage de production.
La position et l’accès comptent également. Une torche TIG peut atteindre les pièces étroites et les profils intérieurs avec une tige plus courte. Un pistolet MIG est plus rapide sur les longs congés horizontaux et les soudures verticales vers le haut une fois que l'opérateur a développé la technique. Si vous installez une cellule automatisée ou robotisée, le fil MIG est presque toujours la solution pratique car il fournit des données d'alimentation et de processus cohérents.
Pour une description étape par étape de la manière de combiner ces variables, consultez notre guide de sélection des charges d'aluminium MIG et TIG . Il couvre la correspondance des métaux de base, les paramètres d'alimentation du fil et les défauts courants en un seul endroit.
Problèmes de qualité et d'approvisionnement qui déterminent les coûts du projet
Le métal d’apport en aluminium n’est pas une marchandise si le fournisseur ne peut pas contrôler le processus de production. Les différences visibles apparaissent dans les taux de rejet, les retouches et les délais de livraison.
- Propriété des surfaces. L'oxyde d'aluminium absorbe l'humidité de l'air. Une mauvaise préparation de la surface produit de la porosité dans les soudures MIG et TIG.
- Tolérance de diamètre. Un fil qui dérive en dehors des tolérances modifie à la fois l'alimentation et le volume de remplissage. Pour les tiges TIG, le même problème affecte le contrôle des flaques d’eau.
- Coulée et hélice. Pour le fil MIG, une hélice ouverte ou irrégulière provoque une direction du fil, une nidification d'oiseaux et un comportement inégal de l'arc.
- Rectitude. Les tiges TIG courbées sont difficiles à alimenter avec précision et créent une variabilité dans les soudures à main longue.
- Traçabilité. Les indices de chaleur et les propriétés mécaniques certifiées sont plus importantes lorsque la soudure sera inspectée par un niveau.
Dans notre usine, les fils MIG en bobine et les tiges TIG coupées en longueur sont produits avec les mêmes procédures de contrôle et d'inspection des alliages. Les certifications telles que DB, CE, ABS, DNV et CCS prennent en charge les applications maritimes, ferroviaires et liées à la pression. Lorsque vous travaillez avec un expérimenté fabricant de fil de soudure en aluminium , vous pouvez demander des certificats de test, des rapports dimensionnels et une traçabilité des lots avant l'expédition du matériau.
Conclusion : Achetez la forme qui correspond au joint
Pour résumer la décision en une phrase : pour les travaux de production épais, achetez du fil de soudage en aluminium MIG ; pour des joints précis et à basse température, achetez une baguette de soudage TIG en aluminium.
De nombreux magasins achètent les deux parce que la combinaison d’applications change d’un emploi à l’autre. Un atelier de réparation peut n'avoir besoin que de tiges TIG pour les tôles fines, les petits réservoirs et les cadres visibles. Une ligne de fabrication peut nécessiter dix bobines de fil MIG pour un seul lot. Si vous effectuez les deux types de travaux, un fournisseur capable de livrer les deux produits en une seule fois simplifie votre inventaire et votre documentation.
Lorsque vous comparez les prix, comparez le coût total par soudure finie, et pas seulement le coût par kilogramme. Le fil MIG semble moins cher dans les grandes bobines, mais la configuration et le débit de gaz de protection peuvent bénéficier de cet avantage sur les travaux courts. Les tiges TIG sont faciles à stocker et ne nécessitent pas de dévidoir, mais le temps de l'opérateur représente souvent le coût le plus élevé.
Gardez les spécifications des matériaux simples, vérifiez la qualité du système du fournisseur et choisissez la forme que votre équipement et votre volume de production peuvent réellement prendre en charge. Si vous envisagez une commande importante ou une nouvelle validation de processus, parlez-en à un fournisseur de métal d'apport en aluminium de confiance sur l'alliage, le diamètre et les options d'emballage.
NEXT:Ce qui affecte la durée de conservation du fil de soudure en aluminium 4943
Produits connexes
-
 Voir plus
Fil de soudure en alliage d'aluminium 5154
-
 Voir plus
Fil de soudure en aluminium et silicium ER4043
-
 Voir plus
Fil de soudage Mig en aluminium ER4047
-
 Voir plus
Fil en alliage Al-Mg ER5154
-
 Voir plus
Fil de soudure en aluminium magnésium ER5087
-
 Voir plus
Fil de soudure en aluminium ER5183
-
 Voir plus
Fil de soudure en aluminium ER5356
-
 Voir plus
Fil de soudure en aluminium ER5554
-
 Voir plus
Fil de soudure en aluminium ER5556
-
 Voir plus
Fil de soudure en aluminium ER1100
-
 Voir plus
Fil de soudure en aluminium ER5754
-
 Voir plus
Fil de soudure en aluminium ER2319

